
Wasserstrahl-Lexikon
Was ist das?
Warum ist das wichtig?
Wann würde ich das verwenden?
Was bedeutet das für meine Produktion?
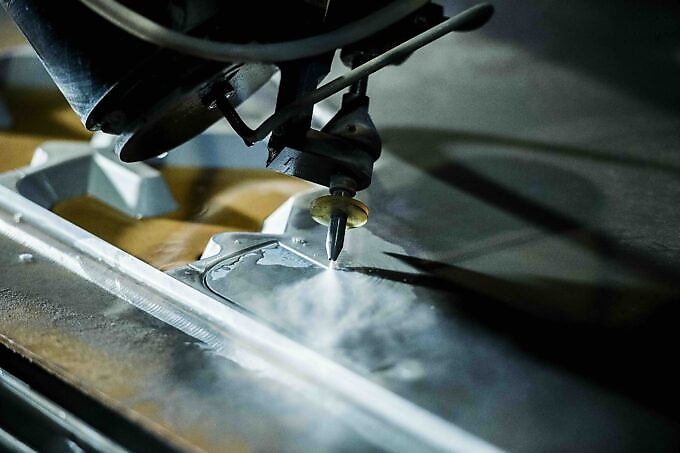
Abrasiver Wasserstrahl (AWJ)
Ein Schneidverfahren, bei dem Hochdruckwasser mit Abrasivmittel vermischt wird, um harte Materialien zu durchtrennen. Es kann nahezu jedes Material schneiden, ohne dass dabei Wärmeeinflusszonen, thermische Verformungen oder Veränderungen der Materialstruktur entstehen.
Sie setzen es ein, wenn Sie harte, dicke, wärmeempfindliche oder schwer zu bearbeitende Werkstoffe wie Metalle, Verbundwerkstoffe, Glas und Keramik usw. schneiden müssen – oder wenn Flexibilität und die Unversehrtheit des Materials wichtig sind.
Für die Fertigung bedeutet dies eine größere Materialflexibilität, weniger Nachbearbeitungsschritte und die Möglichkeit, komplexe Teile präzise herzustellen, ohne die ursprünglichen Eigenschaften des Materials zu beeinträchtigen.
Reinwasserstrahl (PWJ)
Ein reines Wasserverfahren, bei dem ausschließlich unter extrem hohem Druck stehendes Wasser zur Bearbeitung weicher Materialien wie Schaumstoff, Gummi, Kunststoff, Furnier usw. verwendet wird.
Es ermöglicht einen sauberen, kalten Schneidvorgang ohne Wärmeeinflusszone und eignet sich daher ideal für Materialien, die durch Hitze beschädigt werden können.
Sie verwenden es zum Schneiden von weichen oder flexiblen Materialien wie Gummi, Schaumstoff, Kunststoffen, Dämmstoffen, Textilien, Dichtungen, Lebensmitteln und Verbundwerkstoffen.
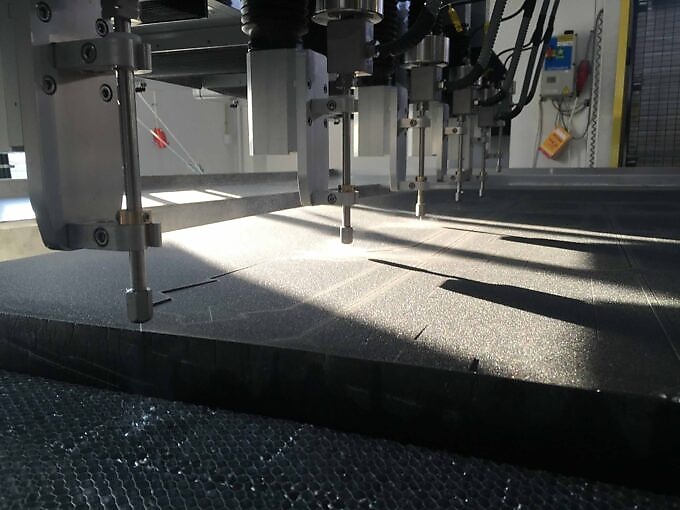
Für Ihre Produktion bedeutet das einen sauberen,
präzisen Schnitt mit minimaler Materialbelastung und ohne Abrasivmittelhandhabung. Das kann die Nachbearbeitung reduzieren und eignet sich gut für die schnelle, flexible Fertigung komplexer Formen.
Feinabrasiv-Wasserstrahlschneiden (FAWJ)
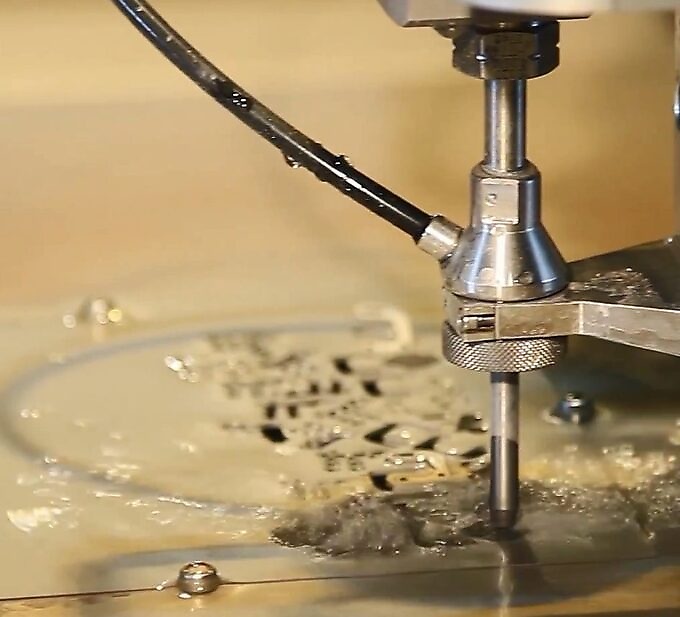
Auch als Mikroschneiden bezeichnet. Ähnlich wie beim AWJ (abrasives Wasserstrahlschneiden), jedoch mit einem dünnen Schnitt von 0,2 bis 0,5 mm. Das feine abrasive Wasserstrahlschneiden wird zum Schneiden feiner Teile aus harten Werkstoffen anstelle der EDM-Technologie eingesetzt.
Abrasivkörnung (Mesh)
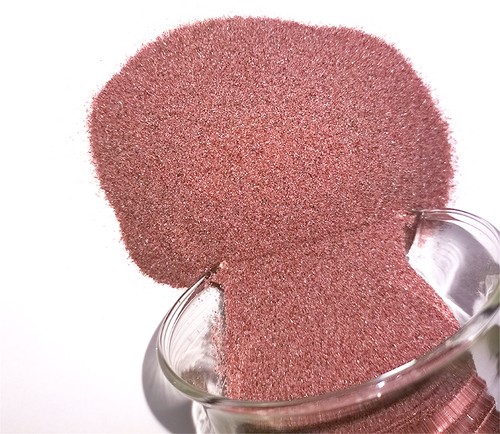
Die Abrasivkörnung (Mesh) bezeichnet die Korngröße der Abrasivpartikel, die beim Abrasivwasserstrahlschneiden verwendet werden. Die Mesh-Zahl gibt die Partikelgröße an: Eine höhere Mesh-Zahl bedeutet feinere Abrasivpartikel.
Die Korngröße des Abrasivmittels beeinflusst die Schnittgeschwindigkeit, die Kantenqualität, die Oberflächengüte und den Abrasivmittelverbrauch. Das richtige Gleichgewicht hängt vom Material, der Dicke und dem gewünschten Schnittergebnis ab. Verschiedene Korngrößen eignen sich für unterschiedliche Anwendungen. Grobkörniges Abrasivmittel ermöglicht effizientes Schneiden bei anspruchsvollen Anwendungen, während feinkörniges Abrasivmittel nützlich sein kann, wenn eine glattere Kante oder ein präziserer Schnitt erforderlich ist.
Die Wahl der richtigen Abrasivkörnung hilft Ihnen, Schnittgeschwindigkeit, Kantenqualität, Präzision und Betriebskosten in Einklang zu bringen. Beim Abrasivwasserstrahlschneiden liegt sie normalerweise zwischen 80 und 120 Mesh, beim Feinabrasiv-Wasserstrahlschneiden bei 230–240 Mesh.
Steuerungssystem
Das Wasserstrahl-Steuerungssystem ist die zentrale Schnittstelle der Maschine für die Bedienung, Überwachung und Steuerung des Schneidprozesses. Es verbindet das CNC-Bewegungssystem, die Schneidköpfe, die Pumpen, die Abrasivmittelzufuhr und weitere Maschinenfunktionen miteinander und ermöglicht es dem Bediener, Aufträge einzurichten, Programme auszuführen und die Produktion zu überwachen.
Ein leistungsfähiges Steuerungssystem sorgt dafür, dass die Maschine einfacher zu bedienen, berechenbarer und produktiver ist. Intuitive Bedienelemente, klare Informationen und automatisierte Funktionen können die Rüstzeit verkürzen, Bedienungsfehler minimieren und die Abwicklung komplexer Schneidvorgänge vereinfachen.
Ein gut konzipiertes Steuerungssystem kann Ihnen dabei helfen, Rüst- und Bedienerzeiten zu verkürzen, die Prozesskonsistenz zu verbessern und die Leistungsfähigkeit der Maschine besser auszuschöpfen. Es liefert den Bedienern die Informationen und Steuerungsmöglichkeiten, die sie benötigen, um einen effizienten Produktionsablauf zu gewährleisten, während fortschrittliche Automatisierung anspruchsvolle Aufgaben vereinfachen und das Fehlerrisiko verringern kann.
Jedes Mal, wenn Sie die Wasserstrahlschneidanlage bedienen – von der Vorbereitung und Positionierung eines Schneidauftrags über den Produktionsstart bis hin zur Anpassung der Parameter und zur Überwachung der Maschine. Fortgeschrittene Funktionen erweisen sich insbesondere bei der Bearbeitung komplexer Geometrien, beim Einsatz mehrerer Schneidköpfe, beim 3D-Schneiden oder bei umfangreichen Programmen als besonders wertvoll.
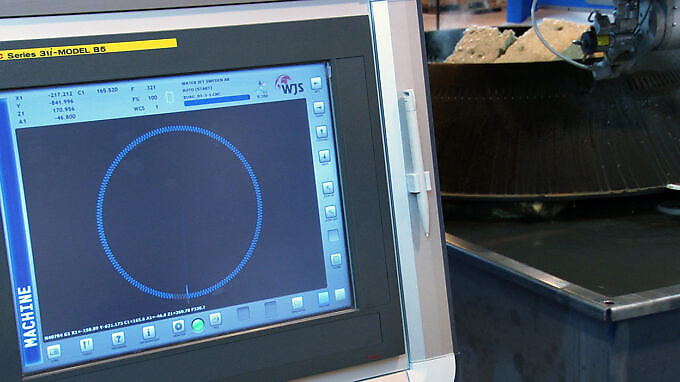
Water Jet Sweden setzt für seine Maschinen FANUC-CNC-Steuerungen ein, die weltweit die höchste Zuverlässigkeit und Verfügbarkeit aufweisen.
Panel One
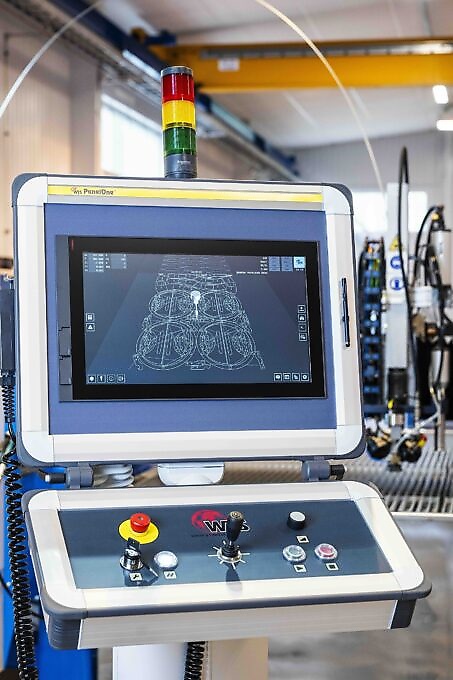
PanelOne® ist die Maschinensteuerungsschnittstelle von Water Jet Sweden, die den Bedienern eine intuitive Steuerung des Wasserstrahlschneidsystems ermöglicht. Sie vereint Maschinenbetrieb, Auftragsvorbereitung, Schneidfunktionen sowie Überwachungs- und Wartungsinformationen in einer übersichtlichen Benutzeroberfläche.
Eine Wasserstrahlschneidanlage ist nur so effektiv, wie gut sie bedient werden kann. PanelOne® sorgt dafür, dass die Maschinenfunktionen leichter zugänglich und verständlicher sind, und hilft den Bedienern so, effizient zu arbeiten und gleichzeitig das Potenzial der Maschine voll auszuschöpfen.
Bei jedem Einsatz der Maschine. Nutzen Sie PanelOne®, um Schneidaufträge vorzubereiten und auszuführen, die Maschine zu positionieren, Werkzeuge und Schneidköpfe zu verwalten, die Produktion zu überwachen und auf Maschinen- und Wartungsfunktionen zuzugreifen. Die erweiterten Funktionen sind besonders nützlich für komplexe Aufträge, umfangreiche Programme, das Schneiden mit mehreren Schneidköpfen und 3D-Anwendungen.
PanelOne® steht für eine einfachere Bedienung, mehr Kontrolle und eine effizientere Produktion. PanelOne® hilft dabei, unnötige Bedienschritte zu reduzieren, liefert während der Produktion übersichtlichere Informationen und erleichtert die Nutzung fortgeschrittener Maschinenfunktionen. Das Ergebnis ist ein optimierter Arbeitsablauf und ein Steuerungssystem, das mit Ihrer Wasserstrahlanlage mitwachsen kann.
Druckübersetzerpumpe
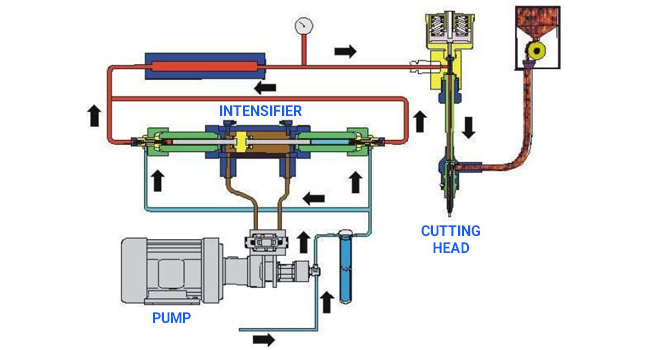
Eine Druckübersetzerpumpe erzeugt das für das Wasserstrahlschneiden benötigte Ultrahochdruckwasser. Dabei wird Leitungswasser mithilfe von Hydraulikdruck auf einen Druck von mehreren tausend bar verstärkt.
Die Pumpe ist das Herzstück der Wasserstrahlanlage. Ihr Druck, ihr Durchfluss, ihr Wirkungsgrad und ihre Zuverlässigkeit wirken sich direkt auf die Schneidleistung, die Betriebskosten und die Betriebszeit der Maschine aus. Eine optimal abgestimmte Pumpe liefert den Druck und den Wasserdurchfluss, die erforderlich sind, um die gewünschte Schnittgeschwindigkeit und -qualität zu erreichen.
Ein Druckübersetzer sorgt für eine zuverlässige, gleichbleibende Schneidleistung, bietet eine robuste Hochdruckleistung und eignet sich hervorragend für anspruchsvolle industrielle Anwendungen.
Kurbelwellenpumpe
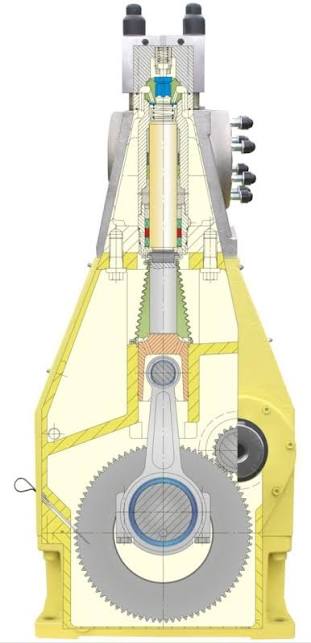
Eine Kurbelwellenpumpe (Pumpe mit Direktantrieb) erzeugt das für das Wasserstrahlschneiden benötigte Hochdruckwasser, indem sie Hochdruckkolben direkt über einen Elektromotor antreibt, anstatt den Druck über ein separates Hydrauliksystem zu verstärken. Die Pumpe liefert einen kontinuierlichen Strom von Hochdruckwasser an den Schneidkopf.
Die Pumpe ist ein wesentlicher Bestandteil des Wasserstrahlsystems und hat direkten Einfluss auf die Schneidleistung, den Energieverbrauch sowie die Wartungs- und Betriebskosten. Die Direktantriebstechnik bietet eine effiziente und kompakte Möglichkeit zur Erzeugung von Hochdruckwasser, da zwischen Motor und Pumpe weniger Zwischenkomponenten erforderlich sind.
Direktantriebspumpen werden für das kontinuierliche Wasserstrahlschneiden eingesetzt, sowohl bei reinen als auch bei abrasiven Wasserstrahlanwendungen. Sie eignen sich besonders gut für Anwendungen, bei denen ein gleichmäßiger Wasserdurchfluss, eine kompakte Bauweise und Energieeffizienz wichtige Faktoren sind.
Eine Pumpe mit Direktantrieb kann einen gleichmäßigeren Durchfluss gewährleisten und bei bestimmten Anwendungen Effizienzvorteile bieten. Die richtige Wahl ist diejenige, die Ihren Produktionsanforderungen entspricht, und nicht einfach die Wahl des höchsten Drucks.
Ultrahochdruck
Unter „Ultrahochdruck“ (UHP) beim Wasserstrahlschneiden versteht man Wasser, das auf mehrere tausend bar unter Druck gesetzt wird, bevor es durch eine winzige Öffnung gepresst wird, um einen extrem schnellen, gebündelten Schneidstrahl zu erzeugen. Moderne Anlagen können mit Drücken von 6.000 bar (87.000 psi) und mehr betrieben werden.
Ein höherer Druck kann die Energiedichte des Wasserstrahls erhöhen, wodurch der Strahl schneller schneidet und dickere Materialien durchdringen kann. Außerdem lässt sich damit eine höhere Produktivität bei einem geringeren Schneidstrom erzielen und in manchen Anwendungsfällen der Abrasivmittelverbrauch pro Schnitt senken.
Damit ein Wasserstrahl schneiden kann, ist UHP erforderlich, dessen Druck normalerweise zwischen 3000 bar und 6000 bar liegt. Ein höherer Druck ermöglicht hohe Schnittgeschwindigkeiten, eine größere Schnittkapazität oder die effiziente Bearbeitung dicker und schwer zu schneidender Werkstoffe.
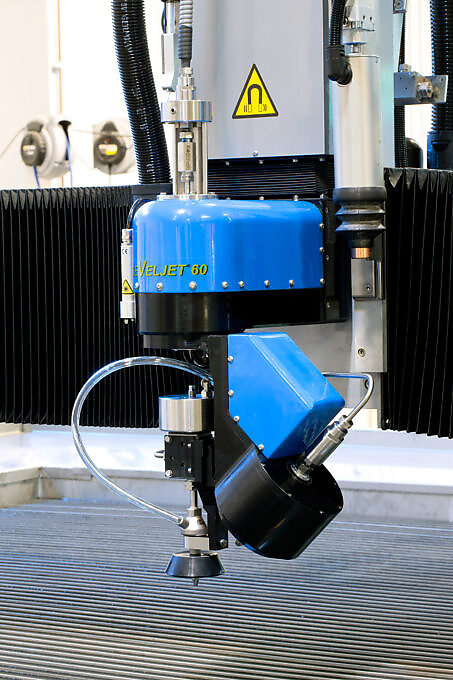
Beveljet 60
Der Beveljet 60 ist ein 5-Achsen-Wasserstrahlschneidkopf, mit dem der Schneidstrahl um bis zu 60° aus der Vertikalen geneigt werden kann. Er korrigiert den natürlichen Schnittwinkel des Wasserstrahls und ermöglicht es der Maschine, schräge Schnitte und echte 3D-Geometrien zu erzeugen.
Dadurch kann ein Wasserstrahlsystem über das herkömmliche 2D-Schneiden hinausgehen. Der Beveljet 60 kann in einem einzigen Schneidvorgang präzise Fasen und komplexe, abgewinkelte Geometrien erzeugen, wodurch der Bedarf an Nachbearbeitung oder manueller Endbearbeitung reduziert wird.
Verwenden Sie Beveljet 60, wenn Sie abgeschrägte Kanten, schräge Schnitte, Senkbohrungen oder komplexe 3D-Formen benötigen. Das Verfahren eignet sich besonders für Bauteile, bei denen der Kantenwinkel oder die Geometrie Teil der endgültigen Spezifikation ist, wie beispielsweise Schweißkonstruktionen, Präzisionsbauteile und Teile, die eine exakte Passgenauigkeit erfordern.
Mit dem Beveljet 60 lassen sich Nachbearbeitungsschritte reduzieren, die Passgenauigkeit der Teile verbessern und komplexe Geometrien direkt auf der Wasserstrahlschneidmaschine realisieren. Dies kann zu weniger Rüstvorgängen, weniger manueller Nachbearbeitung und einem optimierten Produktionsablauf führen.
Alphajet TVL
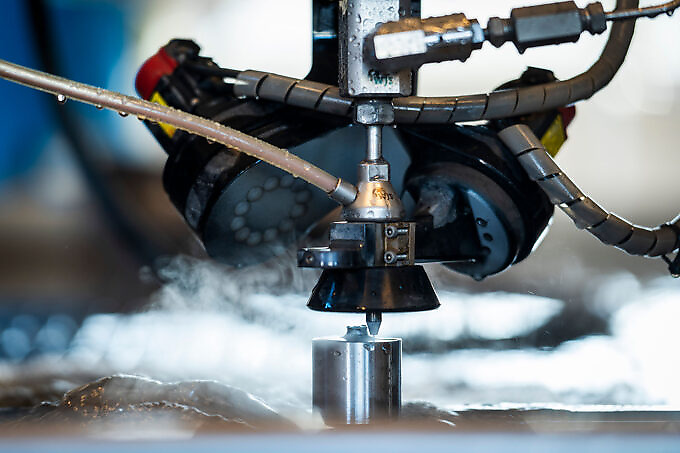
Alphajet TVL ist ein Wasserstrahlschneidkopf, der für wirklich vertikales, senkrechtes Schneiden ausgelegt ist. Er ermöglicht eine präzise Steuerung des Schneidstrahls und hält dabei die Schneidrichtung senkrecht zur Materialoberfläche.
Das senkrechte Schneiden ist wichtig, wenn es auf Genauigkeit, Wiederholbarkeit und eine gleichbleibende Kantengeometrie ankommt. Durch die Gewährleistung eines exakt senkrechten Schnitts trägt Alphajet TVL dazu bei, Bauteile mit vorhersehbaren Abmessungen und sauberen, gleichmäßigen Kanten am gesamten Werkstück herzustellen.
Verwenden Sie Alphajet TVL für hochpräzises 2D-Schneiden, bei dem Maßgenauigkeit, Wiederholgenauigkeit und rechtwinklige Kanten entscheidend sind. Es eignet sich besonders für anspruchsvolle Produktionsaufgaben, bei denen kleine Bewegungen und eine präzise Steuerung erforderlich sind.
Alphajet TVL trägt dazu bei, die Genauigkeit und Wiederholbarkeit während des gesamten Produktionsprozesses aufrechtzuerhalten, wodurch engere Toleranzen ermöglicht und der Bedarf an nachträglichen Anpassungen oder Nachbearbeitungen reduziert wird.
Schneidwerkzeug
Ein Wasserstrahlschneidwerkzeug ist die Schneideinheit, die Hochdruckwasser in einen präzisen Schneidstrahl umwandelt. Je nach Anwendungsbereich kann es aus dem Schneidkopf, der Düse, dem Fokussierrohr und dem Abrasivversorgungssystem bestehen. Es lassen sich verschiedene Werkzeuge für Reinwasserschnitt, Abrasivmittelschnitt, 2D-, Fasen- oder 3D-Anwendungen konfigurieren.
Das Schneidwerkzeug hat direkten Einfluss auf Schnittqualität, Schnittgeschwindigkeit, Genauigkeit und Betriebskosten. Die richtige Kombination der Komponenten sorgt dafür, dass die Energie des Hochdruckwassers effizient in einen stabilen, präzisen Schneidstrahl umgewandelt wird.
Ein Wasserstrahlschneidwerkzeug kommt immer dann zum Einsatz, wenn Sie Material mit einem Wasserstrahl schneiden. Die Konfiguration hängt davon ab, was Sie schneiden, von der Materialstärke, der erforderlichen Genauigkeit, der Schnittgeschwindigkeit und der Kantenqualität.
Mit dem richtigen Schneidwerkzeug holen Sie mehr aus Ihrer Wasserstrahlschneidanlage heraus. Ein geeignetes Werkzeug kann die Schnittqualität und -konsistenz verbessern und gleichzeitig dazu beitragen, die Schnittgeschwindigkeit und den Abrasivmittelverbrauch zu optimieren. Außerdem ermöglicht es der Maschine, verschiedene Materialien und Anwendungen zu bearbeiten, ohne das gesamte Schneidsystem austauschen zu müssen.
Schneidkopf
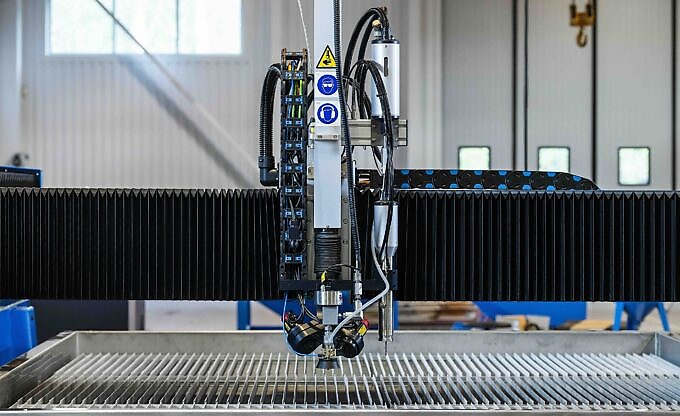
Der Schneidkopf ist der Teil der Wasserstrahlanlage, in dem Hochdruckwasser in einen präzisen Schneidstrahl umgewandelt wird. Beim abrasiven Wasserstrahlschneiden wird das Hochdruckwasser mit Abrasivmittel vermischt, um den Schneidstrahl zu erzeugen.
Der Schneidkopf hat direkten Einfluss auf die Schnittgenauigkeit, die Kantenqualität, die Geschwindigkeit und die Zuverlässigkeit. Seine Bauweise bestimmt, wie präzise der Schneidstrahl geformt und gesteuert wird, und macht ihn damit zu einer der Schlüsselkomponenten im Schneidprozess.
Der Schneidkopf kommt immer dann zum Einsatz, wenn Sie mit einem Wasserstrahl schneiden. Der geeignete Typ hängt von Ihrer Anwendung ab.
Mit dem richtigen Schneidkopf erzielen Sie die erforderliche Genauigkeit und Kantenqualität und nutzen gleichzeitig den verfügbaren Druck der Pumpe sowie das Abrasivmittel optimal aus. Spezielle Schneidköpfe können zudem die Fertigungsmöglichkeiten Ihrer Wasserstrahlschneidanlage erweitern und so den Bedarf an Nachbearbeitung verringern.
Düse
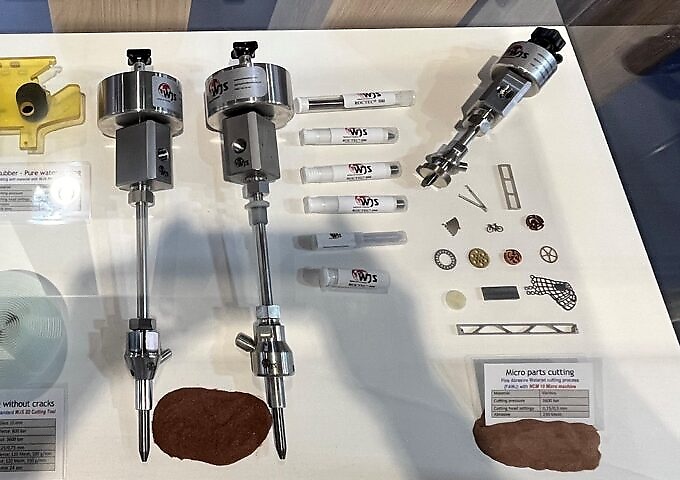
Die Wasserstrahldüse ist die kleine Präzisionsöffnung, durch die das Hochdruckwasser aus dem Schneidkopf austritt. Sie wandelt das Hochdruckwasser in einen gebündelten Hochgeschwindigkeitsstrahl um. Düsen sind in verschiedenen Materialien und Größen erhältlich und werden je nach Wasserstrahlsystem und Anwendungszweck ausgewählt.
Die Düse ist entscheidend für die Qualität und Stabilität des Schneidstrahls. Ihr Durchmesser, ihr Zustand und ihre Präzision beeinflussen den Wasserdurchfluss, die Strahlfokussierung, die Schneidleistung und die Betriebskosten. Eine abgenutzte oder beschädigte Düse kann die Schnittqualität und -konsistenz beeinträchtigen.
Bei jedem Wasserstrahlschnitt kommt eine Düse zum Einsatz. Die geeignete Größe und Art hängen von Faktoren wie dem Pumpendruck, dem erforderlichen Wasserdurchfluss, dem Schneidkopf, dem Material und der Anwendung ab. Die Düse ist zudem ein Verschleißteil, das überprüft und ausgetauscht werden muss, wenn sich ihre Leistung verschlechtert.
Es handelt sich um ein kleines Bauteil mit großer Wirkung. Eine saubere, richtig dimensionierte und gut gewartete Düse trägt dazu bei, einen stabilen Schneidstrahl, eine gleichbleibende Schnittqualität und eine vorhersehbare Leistung zu gewährleisten. Regelmäßige Inspektionen und ein rechtzeitiger Austausch können dazu beitragen, eine schlechte Schnittqualität, unnötige Ausfallzeiten sowie den Verschleiß von Abrasivmitteln oder Material zu vermeiden.
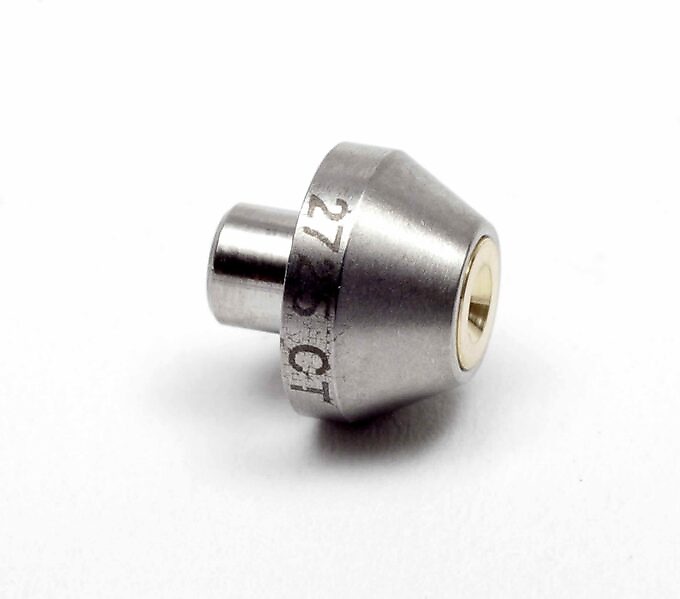
Edelsteindüse
Eine Edelsteindüse ist eine Präzisions-Wasserstrahldüse aus einem sehr harten Edelsteinmaterial, typischerweise Saphir, Rubin oder Diamant. Sie verfügt über eine extrem kleine, präzise gefertigte Öffnung, die Wasser unter extrem hohem Druck in einen gebündelten Hochgeschwindigkeitsstrahl umwandelt.
Die Düse bestimmt die Form, Stabilität und Qualität des Wasserstrahls. Edelsteindüsen zeichnen sich durch hervorragende Maßgenauigkeit und Verschleißfestigkeit aus und tragen dazu bei, dass der Strahl über einen langen Zeitraum hinweg gleichmäßig bleibt. Die Wahl des Edelsteinmaterials wirkt sich zudem auf die Lebensdauer und die Betriebskosten aus.
Edelsteindüsen werden häufig beim abrasiven Wasserstrahlschneiden und in anderen Anwendungen eingesetzt, bei denen ein stabiler, präzise geformter Wasserstrahl erforderlich ist. Saphir und Rubin finden breite Anwendung beim allgemeinen industriellen Schneiden, während Diamantdüsen gewählt werden können, wenn eine besonders lange Lebensdauer wichtig ist.
Eine hochwertige Düse aus Edelsteinmaterial kann über längere Zeiträume hinweg einen stabilen Strahl gewährleisten, was zu einer gleichbleibenden Schnittqualität beiträgt und die Häufigkeit von Düsenwechseln verringert. Bei der richtigen Wahl gilt es, ein Gleichgewicht zwischen Strahlqualität, Lebensdauer und Kosten pro Betriebsstunde zu finden.
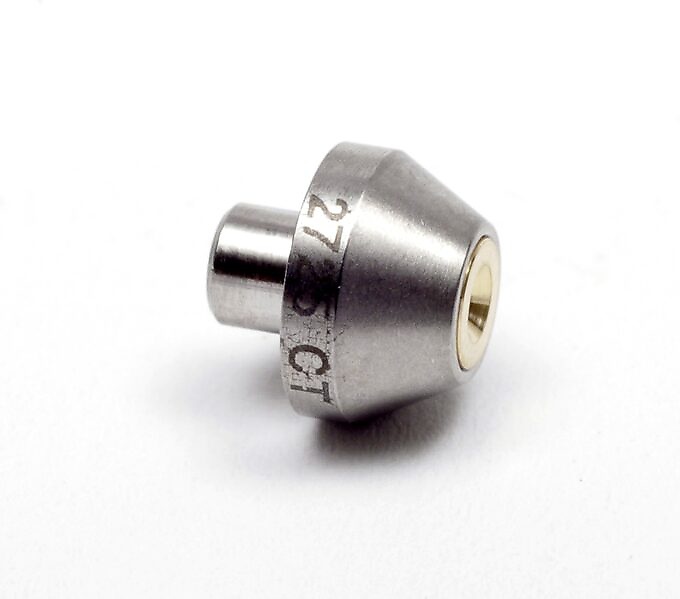
Düse
Die Wasserstrahldüse, auch Fokussierrohr genannt, ist das Bauteil, durch das der Hochdruck-Wasserstrahl – beim abrasiven Wasserstrahlschneiden zusammen mit dem Abrasivmittel – auf das Material gerichtet wird. Sie fokussiert und formt den Schneidstrahl beim Austritt aus dem Schneidkopf.
Die Düse hat einen direkten Einfluss auf die Strahlqualität, die Schnittgenauigkeit, die Kantenqualität und die Abrasivmittelausnutzung. Ihr Innendurchmesser, ihre Länge, ihr Material und ihr Zustand beeinflussen, wie effektiv das Abrasivmittel beschleunigt wird und wie stabil der Schneidstrahl bleibt.
Eine Düse kommt immer dann zum Einsatz, wenn mit einem abrasiven Wasserstrahl geschnitten wird. Je nach Material, Dicke, Schnittgeschwindigkeit, Abrasivdurchfluss und geforderter Präzision können verschiedene Düsenspezifikationen ausgewählt werden. Die Düse ist zudem ein Verschleißteil und sollte ausgetauscht werden, wenn ihre Bohrung abgenutzt oder beschädigt ist.
Eine richtig ausgewählte und gewartete Düse trägt dazu bei, dass Ihre Schnitte präzise und gleichmäßig ausfallen. Eine abgenutzte Düse kann zu einem instabilen Strahl führen, wodurch sich die Konizität erhöht und die Schnittqualität beeinträchtigt wird. Ein rechtzeitiger Austausch sorgt für vorhersehbare Ergebnisse, einen effizienten Verbrauch des Abrasivmittels und eine gleichbleibende Produktionsqualität.
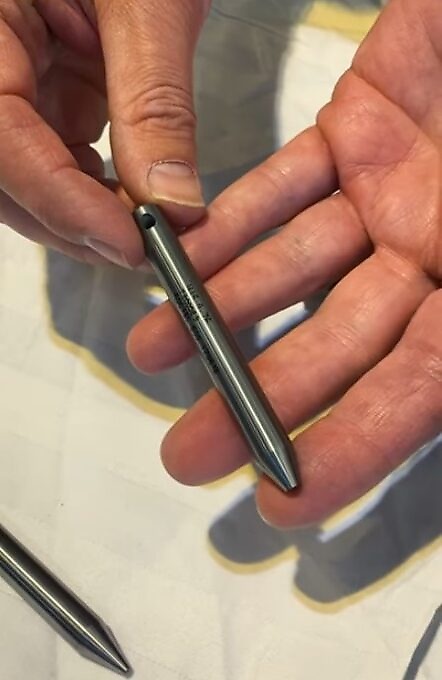
Fokussierrohr
Das Fokussierrohr, auch Düse genannt, ist das Bauteil, durch das der Hochdruckwasserstrahl – beim abrasiven Wasserstrahlschneiden zusammen mit dem Abrasivmittel – auf das Material gerichtet wird. Es fokussiert und formt den Schneidstrahl beim Austritt aus dem Schneidkopf.
Das Fokussierrohr hat einen direkten Einfluss auf die Strahlqualität, die Schnittgenauigkeit, die Kantenqualität und die Abrasivmittelausnutzung. Sein Innendurchmesser, seine Länge, sein Material und sein Zustand beeinflussen, wie effektiv das Abrasivmittel beschleunigt wird und wie stabil der Schneidstrahl bleibt.
Ein Fokussierrohr kommt immer dann zum Einsatz, wenn mit einem abrasiven Wasserstrahl geschnitten wird. Je nach Material, Dicke, Schnittgeschwindigkeit, Abrasivdurchfluss und geforderter Präzision können unterschiedliche Fokussierrohrspezifikationen ausgewählt werden. Das Fokussierrohr ist zudem ein Verschleißteil und sollte ausgetauscht werden, wenn seine Bohrung abgenutzt oder beschädigt ist.
Ein richtig ausgewähltes und gewartetes Fokussierrohr trägt dazu bei, dass Ihre Schnitte präzise und gleichmäßig ausfallen. Ein abgenutztes Fokussierrohr kann zu einer Instabilität des Strahls führen, wodurch sich die Konizität erhöht und die Schnittqualität beeinträchtigt wird. Ein rechtzeitiger Austausch sorgt für vorhersehbare Ergebnisse, einen effizienten Verbrauch des Abrasivmittels und eine gleichbleibende Produktionsqualität.
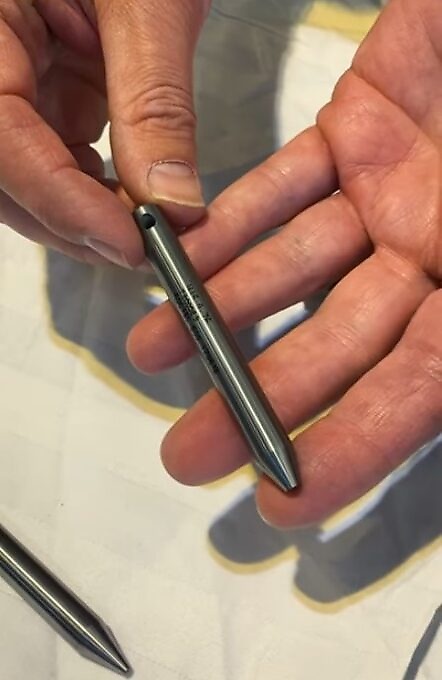
IDH
IDH (Integrated Diamond Head) ist ein Wasserstrahlschneidkopf, bei dem eine Diamantdüse in die Schneidkopfbaugruppe integriert ist. Die Diamantdüse formt das Hochdruckwasser zu einem präzisen, stabilen Schneidstrahl und ist auf eine lange Lebensdauer sowie gleichbleibende Leistung ausgelegt.
Die Düse ist eines der wichtigsten Verschleißteile in einem Wasserstrahlschneidkopf. Eine hochwertige Diamantdüse sorgt für hervorragende Strahlstabilität, eine lange Lebensdauer und eine gleichbleibende Schneidleistung und trägt so dazu bei, die Schnittqualität über lange Produktionszeiträume hinweg aufrechtzuerhalten.
IDH eignet sich besonders für die industrielle Fertigung, in der der Wasserstrahl über lange Zeiträume im Einsatz ist und eine gleichbleibende Schneidleistung wichtig ist. Es kann für das abrasive Wasserstrahlschneiden eingesetzt werden, wenn es darauf ankommt, den Wechsel der Düsen und wartungsbedingte Unterbrechungen zu reduzieren.
Vorhersehbarere Produktion und geringerer Wartungsaufwand. Die lange Lebensdauer der Diamantdüse kann die Häufigkeit von Bauteilwechseln verringern und dazu beitragen, einen gleichbleibenden Schneidstrahl aufrechtzuerhalten. Dies kann zu einer höheren Maschinenverfügbarkeit, einer stabileren Schnittqualität und einem geringeren Wartungsaufwand über die gesamte Lebensdauer des Schneidkopfes beitragen.
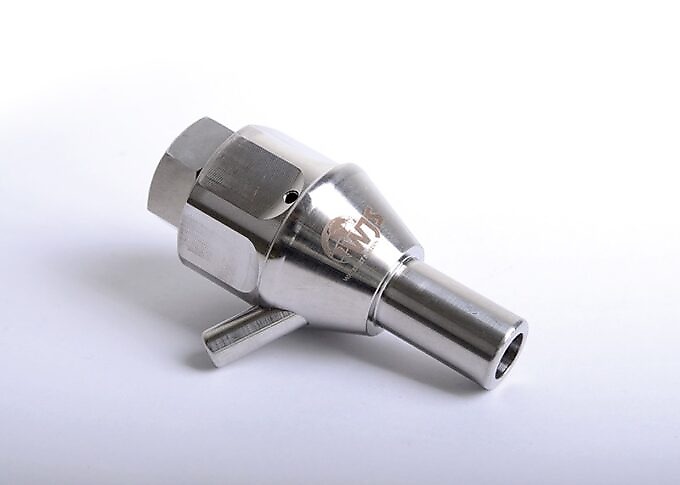
Strahlventil (Ein-/Aus-Ventil)
Ein Wasserstrahlventil regelt den Hochdruckwasserstrom zum Schneidkopf und ermöglicht es dem Bediener oder dem CNC-System, den Schneidstrahl schnell und präzise zu starten und zu stoppen. Beim abrasiven Wasserstrahlschneiden kann es zudem steuern, wann das Abrasivmittel in den Schneidstrahl eingeleitet wird.
Das Strahlventil ist für eine präzise Schnittsteuerung und einen effizienten Betrieb unverzichtbar. Das schnelle und zuverlässige Öffnen und Schließen trägt dazu bei, den Schneidstrahl mit der programmierten Werkzeugbahn zu synchronisieren, wodurch unerwünschte Schnitte reduziert und der Wasser- und Abrasivmittelverbrauch minimiert werden.
Das Strahlventil kommt während des gesamten Schneidvorgangs zum Einsatz – es öffnet sich, wenn die Maschine schneiden muss, und schließt sich bei Eilgängen, Positionierungen, Anbohrvorgängen oder nach Abschluss eines programmierten Schnitts. Es ist besonders wichtig in der automatisierten CNC-Fertigung mit vielen Start- und Stoppvorgängen.
Bessere Kontrolle und weniger Verschwendung. Ein zuverlässiges Strahlventil sorgt dafür, dass der Schneidstrahl nur bei Bedarf aktiv ist. Dadurch lassen sich unnötiger Wasser- und Abrasivmittelverbrauch reduzieren, die Synchronisation zwischen Maschine und Schneidprozess verbessern sowie sauberere Starts und Stopps mit besser vorhersehbaren Schneidergebnissen erzielen.
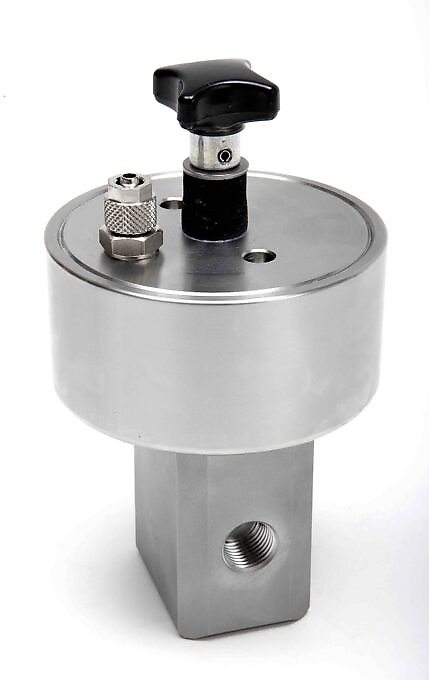
Short-Stop-Filter
Ein Short-Stop-Filter ist eine Hochdruckfilterkomponente in einem Wasserstrahlsystem, die verhindert, dass Partikel und Verunreinigungen in empfindliche nachgeschaltete Komponenten wie den Schneidkopf, die Düse und das Strahlventil gelangen. Er ist so ausgelegt, dass er einen zuverlässigen Betrieb gewährleistet, wenn der Hochdruckwasserstrom wiederholt gestartet und gestoppt wird.
Verunreinigungen können Präzisionskomponenten beschädigen oder verstopfen und die Qualität sowie die Stabilität des Wasserstrahls beeinträchtigen. Der Filter trägt daher dazu bei, das Schneidsystem zu schützen, die Strahlqualität aufrechtzuerhalten und das Risiko ungeplanter Unterbrechungen zu verringern.
Er wird in Wasserstrahlsystemen eingesetzt, bei denen Hochdruckwasser wiederholt ein- und ausgeschaltet wird, insbesondere beim automatisierten CNC-Schneiden mit häufigen kurzen Stopps, Anbohrvorgängen und Eilgängen. Er ist Teil des Hochdruckwasser-Managementsystems und stellt kein Schneidwerkzeug an sich dar.
Zuverlässigerer Betrieb und Schutz kritischer Komponenten. Ein Short-Stop-Filter trägt dazu bei, die Verschmutzung bei häufigen Druckzyklen zu begrenzen, und kann so das Risiko von verstopften oder beschädigten Düsen und anderen nachgeschalteten Komponenten verringern. Dies sorgt für eine gleichbleibende Schneidleistung, eine längere Lebensdauer der Komponenten und weniger ungeplante Wartungsarbeiten.
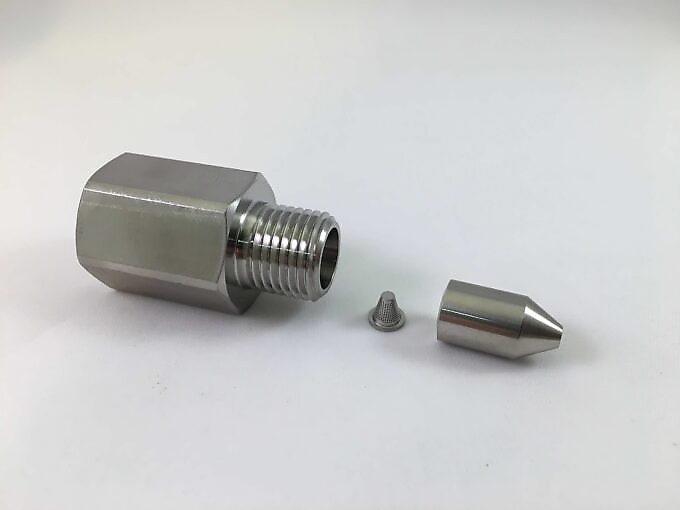
Mischkammer
Die Mischkammer ist der Teil eines Wasserstrahlschneidkopfes mit Abrasivmittel, in dem der Hochdruckwasserstrahl auf die Abrasivpartikel trifft und diese beschleunigt. Hochdruckwasser strömt durch die Düse und erzeugt einen Hochgeschwindigkeitsstrahl. Dieser Strahl erzeugt einen Unterdruckbereich, der das Abrasivmittel in die Mischkammer saugt. Das Abrasivmittel wird dann in den Wasserstrahl mitgerissen und beschleunigt, bevor der entstehende Abrasivwasserstrahl durch das Fokussierrohr austritt und das Material schneidet.
Die Mischkammer hat einen direkten Einfluss darauf, wie effizient Wasser und Abrasivmittel miteinander vermischt werden.
Eine gut konzipierte und ordnungsgemäß gewartete Mischkammer trägt dazu bei, Folgendes zu gewährleisten:
– Gleichmäßiger Abrasivmittelfluss
– Effiziente Beschleunigung von Abrasivpartikeln
– Ein stabiler, präzise ausgerichteter Schneidstrahl
– Vorhersehbare Schneidleistung
– Geringeres Risiko von Abrasivmittelverstopfungen oder instabilem Schneiden
Der Zustand und die Geometrie der Mischkammer sind besonders wichtig, da das Abrasivmittel eine hohe Erosionswirkung hat. Durch Verschleiß kann sich die innere Geometrie allmählich verändern und die Qualität des Strahls beeinträchtigen.
Beim abrasiven Wasserstrahlschneiden kommt immer eine Mischkammer zum Einsatz. Beim reinen Wasserstrahlschneiden, bei dem ausschließlich Wasser den Schneidvorgang übernimmt, ist dies nicht erforderlich.
In der Produktion ist die Mischkammer ein relativ kleines Bauteil, das jedoch eine wichtige Rolle für die Schnittkonsistenz und die Prozessstabilität spielt. Eine ordnungsgemäß funktionierende Mischkammer trägt dazu bei, Folgendes zu gewährleisten: einen stabilen Abrasivmittelfluss → einen gleichmäßigen Strahl → vorhersehbare Schnittergebnisse → eine zuverlässige Produktion. Da die Mischkammer abrasivem Verschleiß ausgesetzt ist, sollte ihr Zustand im Rahmen der normalen Wartung des Wasserstrahlschneidkopfes berücksichtigt werden. Eine verschlissene Mischkammer kann zu ungleichmäßigen Schnittergebnissen und erhöhten Betriebskosten führen, wenn sich ihr Zustand zu stark verschlechtert.
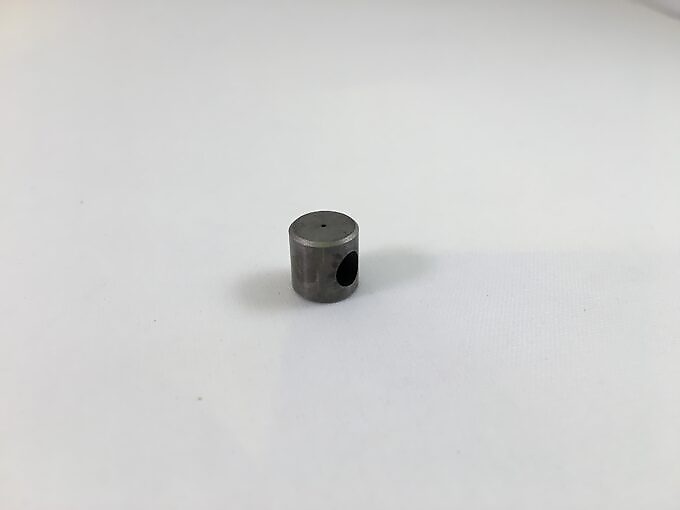
Abrasivversorgungssysteme
Das Abrasivversorgungssystem befördert das Abrasivmittel – in der Regel Granat – aus dem Abrasivmittelvorratsbehälter mit einer geregelten und gleichmäßigen Durchflussrate zum Schneidkopf. Das System kann einen Abrasivmitteltrichter oder ein Silo, ein Dosiersystem, Schläuche und Armaturen sowie den Anschluss an den Schneidkopf umfassen. Seine Aufgabe ist es, sicherzustellen, dass die richtige Menge an Abrasivmittel in die Mischkammer gelangt, wo es mit dem Hochdruckwasserstrahl vermischt wird.
Das Abrasivmittel ist ein entscheidender Bestandteil des abrasiven Wasserstrahlschneidens. Das Versorgungssystem hat daher einen direkten Einfluss auf die Schneidleistung, die Zuverlässigkeit und die Betriebskosten. Ein gutes Abrasivmittelzuführsystem bietet:
– Gleichmäßiger Abrasivmittelfluss
– Zuverlässige Schneidleistung
– Präzise Dosierung des Abrasivmittels
– Geringeres Risiko von Verstopfungen
– Effizienter Abrasivmittelverbrauch
– Weniger Eingriffe durch das Bedienpersonal
Eine instabile oder schlecht eingestellte Abrasivmittelzufuhr kann zu Schwankungen in der Schnittqualität, einer geringeren Schnittgeschwindigkeit und unnötigem Abrasivmittelverbrauch führen. Sie verwenden ein Abrasivversorgungssystem, wann immer Sie Materialien mit einem abrasiven Wasserstrahl schneiden, wie zum Beispiel:
– Stahl und Edelstahl
– Aluminium
– Titan
– Stein und Keramik
– Glas
– Verbundwerkstoffe
Das System erweist sich insbesondere in Produktionsumgebungen als besonders wertvoll, in denen die Maschine über lange Zeiträume läuft und eine gleichmäßige Abrasivmittelzufuhr wichtig ist.
Beim reinen Wasserstrahlschneiden ist kein Abrasivversorgungssystem erforderlich, da der Wasserstrahl ohne Abrasiv schneidet.
In der Produktion kommt es beim Abrasivversorgungssystem auf Gleichmäßigkeit, Effizienz und Betriebszeit an.
Eine stabile Zufuhr bedeutet, dass der Schneidkopf während des gesamten Arbeitsvorgangs mit der richtigen Menge an Abrasivmittel versorgt wird, was dazu beiträgt, eine vorhersehbare Schneidleistung aufrechtzuerhalten. Zuverlässige Abrasivmittelzufuhr → stabiler Schneidprozess → gleichbleibende Qualität → vorhersehbare Produktion
Da das Abrasivmittel zudem zu den wichtigsten Verbrauchsmaterialien beim abrasiven Wasserstrahlschneiden zählt, kann eine genaue Dosierung dazu beitragen, den Abrasivmittelverbrauch und die Betriebskosten zu kontrollieren.
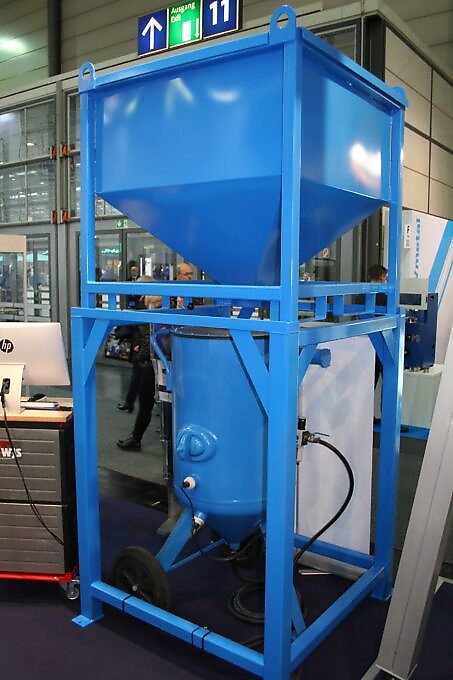
Abrasivmittel-Entsorgungssysteme
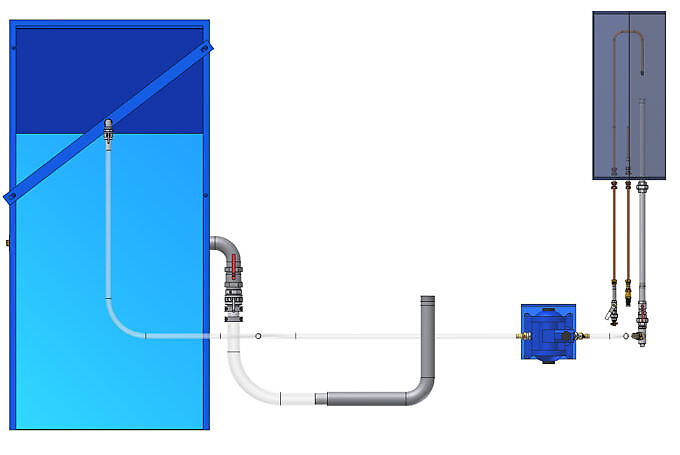
Das Abrasivmittel-Entsorgungssystem entfernt nach dem Schneidvorgang verbrauchtes Abrasivmittel und Schneidrückstände aus dem Wasserbecken der Wasserstrahlschneidanlage.
Beim abrasiven Wasserstrahlschneiden dringt Granat-Abrasivmittel durch das Material und sammelt sich im Wasserbecken an. Je nach Maschinenausführung kann das Entsorgungssystem ein Schlammentfernungssystem, einen Abrasivmittelförderer, eine Pumpe, ein Absaugsystem oder ein anderes automatisiertes Verfahren nutzen, um das angesammelte Material aus dem Schneidbereich abzutransportieren.
Es verhindert, dass sich Abrasivmittel im Becken ansammelt, und verringert den Aufwand für manuelle Reinigung und Wartung.
Ein Abrasivmittel-Entsorgungssystem ist besonders nützlich, wenn:
– die Maschine regelmäßig oder in großem Umfang für das abrasive Wasserstrahlschneiden eingesetzt wird
– sich große Mengen Granat im Becken ansammeln
– eine manuelle Beckenreinigung zu erheblichen Ausfallzeiten führen würde
– die Maschine über einen großen Schneidbereich oder ein tiefes Wasserbecken verfügt
– eine kontinuierliche oder unbeaufsichtigte Produktion wichtig ist
Bei gelegentlichen oder geringen Schnittmengen kann das manuelle Entfernen ausreichend sein.
Das Abrasivmittel-Entsorgungssystem wirkt sich in erster Linie auf die Maschinenverfügbarkeit, die Wartung und die Arbeitsbelastung des Bedieners aus.
Durch die Entfernung von verbrauchtem Abrasivmittel, bevor es zu einem größeren Problem wird, lässt sich der Bedarf an manueller Beckenreinigung verringern und die Maschine bleibt produktionsbereit. Effiziente Abrasivmittelentfernung → weniger manuelle Reinigung → weniger Ausfallzeiten → höhere Maschinenverfügbarkeit Für Wasserstrahlanlagen mit hohem Produktionsvolumen kann die Abrasivmittelentfernung daher ein wichtiger Bestandteil der Gesamtstrategie zur Maschinenautomatisierung und zur Optimierung der Lebenszykluskosten sein.
Schnittwinkel
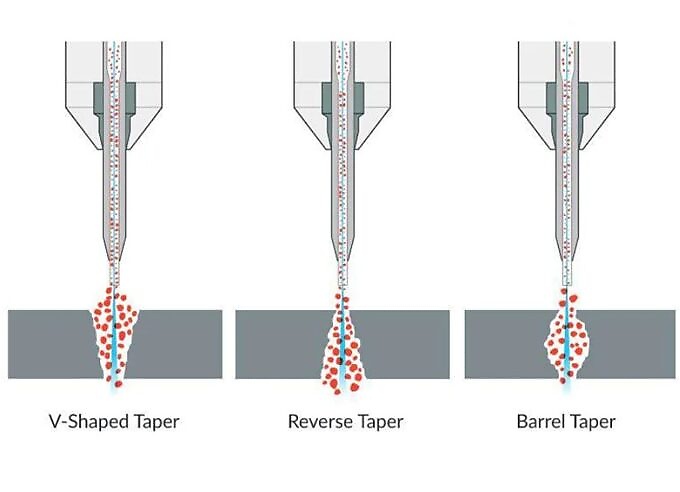
Der Schnittwinkel ist der Unterschied im Schnittwinkel zwischen Ober- und Unterseite eines Werkstücks beim Schneiden mit einem herkömmlichen Wasserstrahl. Die Schnittfuge ist oben in der Regel etwas breiter als unten, wodurch ein konischer Schnitt entsteht.
Die Konizität beeinflusst die Genauigkeit, Passgenauigkeit und Kantenqualität der Teile. Eine stärkere Konizität kann zu einer geringeren Genauigkeit der Fertigteile führen, insbesondere wenn enge Toleranzen oder eine präzise Montage erforderlich sind.
Die Konizität ist ein natürliches Merkmal des herkömmlichen Wasserstrahlschneidens. Wenn gerade, präzise Kanten wichtig sind, kann ein 3D-Schneidkopf oder ein Schneidkopf mit Schnittwinkelkorrektur verwendet werden, um den Schnittwinkel während der Bearbeitung anzupassen.
Durch die Steuerung der Konizität lassen sich Maßgenauigkeit und Passgenauigkeit der Teile verbessern, wodurch der Bedarf an Nachbearbeitung verringert wird.
Geringere Konizität → präzisere Teile → bessere Passform → weniger Nachbearbeitung
TAC
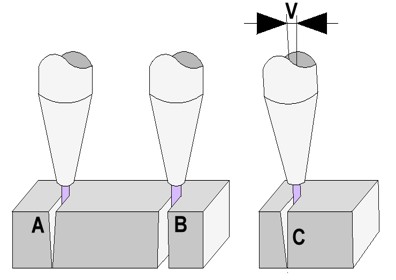
TAC (Taper Angle Compensation) ist eine Funktion beim Wasserstrahlschneiden, die die natürliche Konizität ausgleicht, die entsteht, wenn der Strahl das Material durchdringt.
Dadurch lassen sich geradere und präzisere Schnittkanten erzielen, was die Maßgenauigkeit und die Passgenauigkeit der Teile verbessert.
TAC eignet sich zum Schneiden von Teilen, bei denen enge Toleranzen, genaue Maße oder eine gute Passgenauigkeit wichtig sind.
TAC kann die Genauigkeit und Gleichmäßigkeit der Teile verbessern und so den Bedarf an Nachbearbeitung oder manueller Endbearbeitung verringern.
Schnittwinkelkorrektur → geradere Schnitte → höhere Genauigkeit → weniger Nachbearbeitung
Verzögerungskompensation
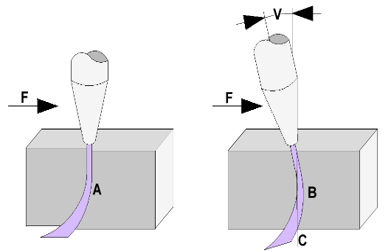
Die Verzögerungskompensation ist eine Steuerungsfunktion, die den Schneidweg anpasst, um die natürliche Verzögerung des Wasserstrahls beim Durchdringen des Materials auszugleichen.
Ohne Ausgleich kann die Unterseite des Strahls hinter der programmierten Bahn zurückbleiben, was sich auf die Genauigkeit des Werkstücks und die Qualität der Ecken auswirkt.
Die Verzögerungskompensation trägt dazu bei, präzisere Teile und sauberere Konturen zu fertigen, ohne dass die Schnittgeschwindigkeit zwangsläufig verringert werden muss.
Verzögerungskompensation → höhere Genauigkeit → sauberere Konturen → gleichmäßigere Produktion
VOC
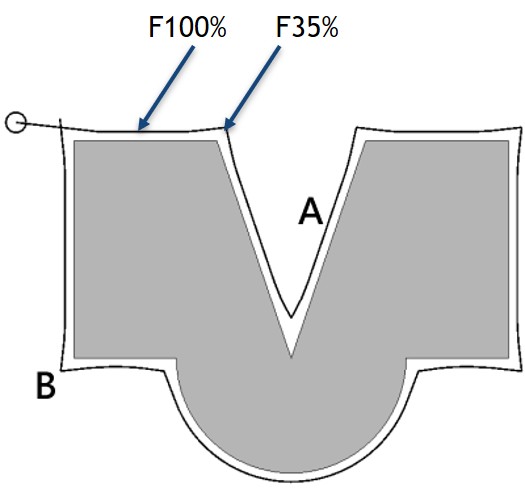
VOC (Variable Offset Control) passt den Schnittverlauf an, um Schwankungen der effektiven Schnittfugenbreite während des Schneidvorgangs auszugleichen. Anstatt einen festen Versatz zu verwenden, kann die Steuerung den Versatz je nach Schnittbedingungen variieren.
Es trägt dazu bei, präzise Werkstückabmessungen zu gewährleisten, insbesondere beim Schneiden unterschiedlicher Formen, Materialien oder Dicken, bei denen sich die Schnittbedingungen ändern.
Dies ist besonders dann von Vorteil, wenn eine hohe Maßgenauigkeit erforderlich ist, insbesondere bei komplexen Konturen oder wechselnden Schnittbedingungen.
Die variable Versatzsteuerung kann die Genauigkeit und Gleichmäßigkeit der Teile verbessern und so den Bedarf an manuellen Anpassungen und Nachbearbeitungen verringern. Variabler Versatz → bessere Maßhaltigkeit → gleichmäßigere Teile → weniger Nachbearbeitungsaufwand
Schnittqualität
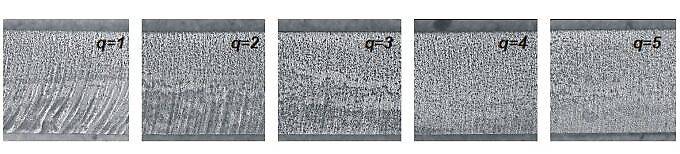
Die Qualität beim Wasserstrahlschneiden beschreibt die Oberflächenbeschaffenheit und die Genauigkeit der Schnittkante. Sie wird üblicherweise in fünf Qualitätsstufen (Q1–Q5) unterteilt, die von schnellem, grobem Schneiden bis hin zu langsamem, hochpräzisem Schneiden reichen.
Die fünf Qualitätsstufen ermöglichen es Ihnen, das richtige Gleichgewicht zwischen Schnittgeschwindigkeit, Kantenqualität, Genauigkeit und Produktionskosten zu finden.
– Q1: Schnellster Schnitt, raueste Kante
– Q2: Schnelles Schneiden mit verbesserter Kantenqualität
– Q3: Gute Balance zwischen Geschwindigkeit und Qualität
– Q4: Hochwertiger, präziser Schnitt
– Q5: Höchste Qualität und Präzision bei geringster Schnittgeschwindigkeit
Wählen Sie die Qualitätsstufe entsprechend der Anwendung aus. Q1–Q2 eignen sich für Grobzuschnitte oder Teile, bei denen die Kantenqualität weniger wichtig ist, während Q4–Q5 in der Regel für enge Toleranzen, präzise Passungen und hochwertige Kantenoberflächen verwendet werden.
Durch die Wahl der richtigen Qualitätsstufe lässt sich eine Überbearbeitung vermeiden und gleichzeitig das gewünschte Ergebnis erzielen. Richtige Qualitätsstufe → richtige Schnittgeschwindigkeit → erforderliche Genauigkeit → optimierte Produktion
Wasseraufbereitung
Bei der Wasseraufbereitung wird das von einem Wasserstrahlschneidsystem verwendete Wasser aufbereitet, indem Verunreinigungen entfernt und die Wasserqualität geregelt werden. Je nach System kann dies Filtration, Enthärtung, Demineralisierung oder Umkehrosmose umfassen.
Die Wasserqualität wirkt sich direkt auf die Hochdruckpumpe, die Düse und den Schneidkopf aus. Sauberes, ordnungsgemäß aufbereitetes Wasser trägt dazu bei, Verschleiß, Ablagerungen und unerwartete Wartungsarbeiten zu reduzieren.
Die Wasseraufbereitung ist besonders wichtig, wenn das Zulaufwasser Mineralien, Partikel oder andere Verunreinigungen enthält oder wenn das Wasserstrahlsystem eine bestimmte Wasserqualität erfordert.
Eine gute Wasseraufbereitung trägt dazu bei, die Lebensdauer der Komponenten zu verlängern, die Schnittqualität und die Zuverlässigkeit der Maschine zu verbessern sowie den Wartungsaufwand und Betriebsunterbrechungen zu reduzieren.
Gute Wasserqualität → weniger Verschleiß → höhere Zuverlässigkeit → gleichmäßigere Produktion
Kugelumlaufspindel
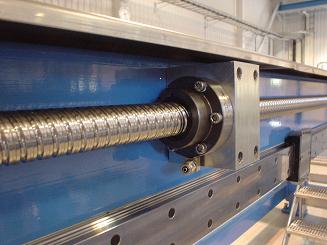
Eine Kugelumlaufspindel ist ein präzises mechanisches Bauteil, das die Drehbewegung eines Motors in eine exakte lineare Bewegung des Wasserstrahlschneidkopfes oder der Maschinenachse umwandelt. Die zwischen Spindel und Mutter zirkulierenden Kugeln sorgen für eine gleichmäßige, reibungsarme Bewegung.
Die Kugelumlaufspindel ist entscheidend für die Positioniergenauigkeit, die Wiederholgenauigkeit und die gleichmäßige Bewegung. Ihr Zustand wirkt sich unmittelbar darauf aus, wie präzise der Schneidkopf der programmierten Bahn folgt.
Kugelumlaufspindeln kommen häufig an den Achsen von Wasserstrahlmaschinen zum Einsatz, bei denen hohe Präzision und wiederholgenaue Positionierung erforderlich sind, insbesondere bei anspruchsvollen Schneidanwendungen.
Eine gut gewartete Kugelumlaufspindel trägt dazu bei, präzise Teile, gleichmäßige Bewegungen und eine zuverlässige Maschinenleistung zu gewährleisten und gleichzeitig das Risiko von Spiel und Positionierungsfehlern zu verringern. Präzise Bewegung → genaue Positionierung → gleichmäßiger Schnitt → zuverlässige Produktion
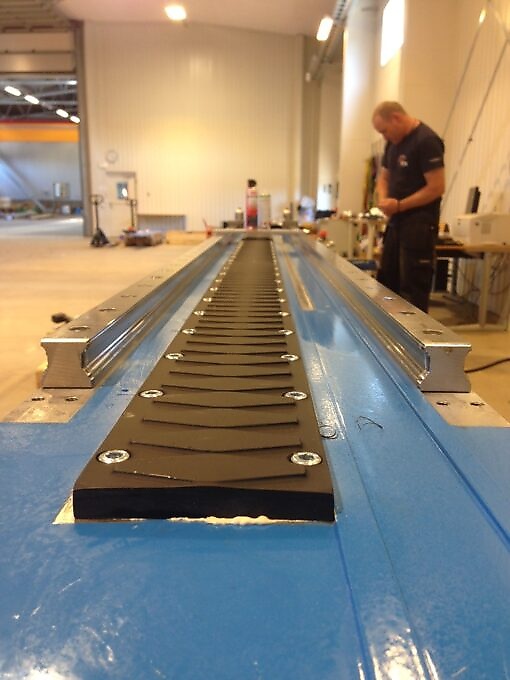
Linearantrieb
Ein Linearantrieb bewegt den Schneidkopf entlang der Maschinenachsen, ohne dass eine herkömmliche Drehspindel zum Einsatz kommt. Er wandelt elektrische Energie direkt in eine präzise lineare Bewegung um.
Linearantriebe ermöglichen schnelle, gleichmäßige und hochdynamische Bewegungen bei hervorragender Positioniergenauigkeit und Wiederholgenauigkeit. Zudem weisen sie weniger verschleißanfällige mechanische Getriebekomponenten auf.
Linearantriebe eignen sich besonders gut für Wasserstrahlmaschinen, bei denen hohe Geschwindigkeiten, Beschleunigung und präzise Positionierung wichtig sind, insbesondere in anspruchsvollen Produktionsanwendungen.
Ein Linearantrieb ermöglicht schnellere Bewegungen, kürzere Zykluszeiten und eine präzise Positionierung des Schneidkopfes bei gleichzeitig geringerem mechanischem Verschleiß und geringem Wartungsaufwand. Direkte lineare Bewegung → hohe Dynamik → präzise Positionierung → effiziente Produktion
Präzision
Die Präzision beim Wasserstrahlschneiden beschreibt, wie genau die Maschine ein Bauteil gemäß den programmierten Abmessungen und der programmierten Geometrie herstellen kann. Dazu gehören die Positioniergenauigkeit, die Wiederholgenauigkeit und die Steuerung des Schneidprozesses.
Hohe Präzision bedeutet, dass die Teile näher an den vorgesehenen Abmessungen gefertigt werden und eine gleichbleibende Geometrie sowie Passgenauigkeit aufweisen. Dies ist besonders wichtig bei engen Toleranzen und komplexen Bauteilen.
Präzision ist wichtig beim Schneiden von Teilen mit engen Toleranzen, detaillierten Konturen, Präzisionsbauteilen oder Teilen, die exakt zusammenpassen müssen.
Eine höhere Präzision kann Ausschuss, Nacharbeit und Nachbearbeitung reduzieren und gleichzeitig die Gleichmäßigkeit von Teil zu Teil verbessern.
Hohe Präzision → exakte Bauteile → gleichbleibende Ergebnisse → weniger Nacharbeit