Ordlista för vattenskärning

Vad är det?
Varför är det viktigt?
När skulle jag använda det?
Vad innebär det för min produktion?

Abrasiv vattenskärning (AWJ)

En skärprocess där högtrycksvatten blandas med abrasivmedel för att skära igenom hårda material. Den kan skära i nästan vilket material som helst utan värmepåverkade zoner, termisk deformation eller förändringar i materialstrukturen.

Du använder den när du behöver skära i hårda, tjocka, värmekänsliga eller svårbearbetade material som metaller, kompositer, glas och keramik m.m. – eller när flexibilitet och materialets integritet är viktiga.

För tillverkningen innebär detta större flexibilitet när det gäller materialval, färre efterbearbetningssteg och möjligheten att tillverka komplexa detaljer med hög precision samtidigt som materialets ursprungliga egenskaper bevaras.

Pure Waterjet (PWJ)

En vattenbaserad process där endast vatten under extremt högt tryck används för att bearbeta mjuka material som skum, gummi, plast, fanér m.m.

Den möjliggör en ren och kall skärprocess utan värmepåverkad zon, vilket gör den idealisk för material som kan skadas av värme.

Den används för att skära mjuka eller böjliga material såsom gummi, skum, plast, isoleringsmaterial, textilier, packningar, livsmedel och kompositmaterial.

För din produktion är det en ren,
exakt skärning med minimal materialbelastning och utan abrasivhantering. Det kan minska efterbearbetningen och lämpar sig väl för snabb och flexibel tillverkning av komplexa former.

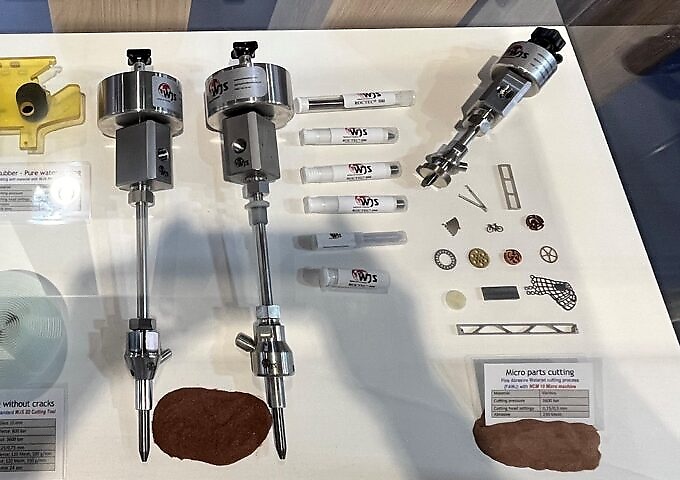
Finabrasiv vattenskärning (FAWJ)

Kallas även mikroskärning. Liknar AWJ (abrasiv vattenskärning) men med ett tunt snitt på mellan 0,2 och 0,5 mm. Finabrasiv vattenskärning används för att skära ut fina detaljer i hårda material istället för att använda EDM-teknik.

Kornstorlek för abrasivmedel

Med abrasivmedlets maskstorlek avses kornstorleken på de abrasiva partiklarna som används vid vattenskärning med abrasivmedel. Masknumret anger partikelstorleken: ett högre masknummer innebär finare abrasivpartiklar.

Abrasivkornens storlek påverkar skärhastigheten, kantkvaliteten, ytfinheten och abrasivmedelsförbrukningen. Den rätta balansen beror på materialet, tjockleken och det önskade skärresultatet. Olika maskstorlekar lämpar sig för olika användningsområden. Grövre abrasivmedel kan ge effektiv skärning vid krävande applikationer, medan finare abrasivmedel kan vara lämpligt när en jämnare kant eller mer detaljerad skärning krävs.

Genom att välja rätt kornstorlek på abrasivmedlet kan du uppnå en balans mellan skärhastighet, kantkvalitet, precision och driftskostnad. Vid abrasiv vattenskärning används normalt 80–120 mesh, medan finabrasiv vattenskärning använder 230–240 mesh.

Styrsystem

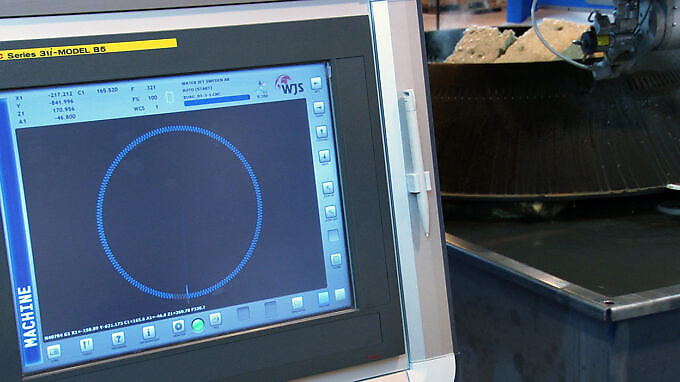
Vattenskärningssystemets styrsystem är maskinens centrala gränssnitt för drift, övervakning och styrning av skärprocessen. Det kopplar samman CNC-rörelsesystemet, skärhuvudena, pumparna, abrasivmedelsmatningen och andra maskinfunktioner, vilket gör det möjligt för operatören att ställa in uppdrag, köra program och övervaka produktionen.

Ett välfungerande styrsystem gör maskinen enklare att använda, mer förutsägbar och mer produktiv. Intuitiva manöverelement, tydlig information och automatiserade funktioner kan minska inställningstiden, minimera operatörsfel och göra komplexa skärarbeten enklare att hantera.


Ett väl utformat styrsystem kan hjälpa dig att minska inställnings- och operatörstiden, förbättra processens jämnhet och utnyttja maskinens kapacitet bättre. Det ger operatörerna den information och kontroll de behöver för att hålla produktionen igång effektivt, samtidigt som avancerad automatisering kan förenkla krävande uppgifter och minska risken för fel.

Varje gång du använder vattenskärmaskinen – från förberedelse och positionering av ett skärjobb till produktionsstart, justering av parametrar och övervakning av maskinen. De avancerade funktionerna blir särskilt värdefulla vid arbete med komplexa geometrier, flera skärhuvuden, 3D-skärning eller stora program.

Water Jet Sweden använder FANUC CNC i våra maskiner, vilket ger världens högsta tillförlitlighet och driftsäkerhet.

Panel One

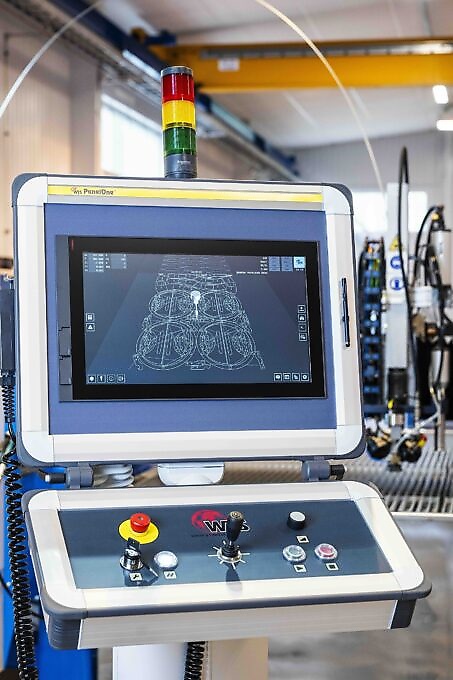
PanelOne® är Water Jet Swedens gränssnitt för maskinstyrning, utformat för att ge operatörerna en intuitiv kontroll över vattenskärningssystemet. Det samlar maskinhantering, förberedelse av uppdrag, skärfunktioner, övervakning och underhållsinformation i ett enda överskådligt gränssnitt.

En vattenskärmaskin är bara så effektiv som den kan användas. PanelOne® gör det enklare att komma åt och förstå maskinens funktioner, vilket hjälper operatörerna att arbeta effektivt och samtidigt dra nytta av maskinens kapacitet.

Varje gång du använder maskinen. Använd PanelOne® för att förbereda och köra skärjobb, positionera maskinen, hantera verktyg och skärhuvuden, övervaka produktionen samt komma åt maskin- och underhållsfunktioner. De avancerade funktionerna är särskilt användbara vid komplexa jobb, stora program, skärning med flera skärhuvuden och 3D-tillämpningar.

PanelOne® innebär enklare hantering, bättre kontroll och effektivare produktion. PanelOne® bidrar till att minska onödiga arbetsmoment för operatören, ger tydligare information under produktionen och gör avancerade maskinfunktioner enklare att använda. Resultatet blir ett mer strömlinjeformat arbetsflöde och ett styrsystem som kan växa i takt med ditt vattenskärningssystem.

Pump med tryckförstärkare

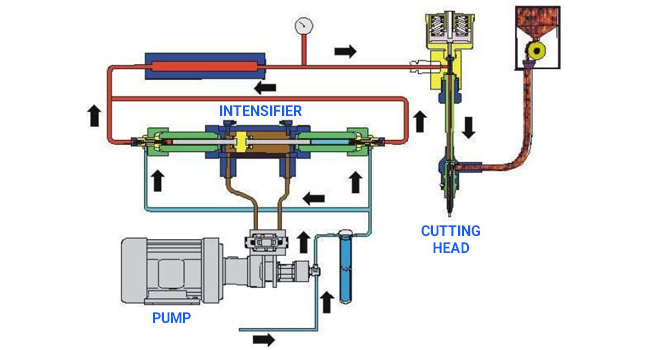
En pump med tryckförstärkare genererar det vatten med extremt högt tryck som används vid vattenskärning. Den utnyttjar hydrauliskt tryck för att öka trycket i kranvattnet till flera tusen bar.

Pumpen är hjärtat i vattenskärningssystemet. Dess tryck, flöde, verkningsgrad och tillförlitlighet påverkar direkt skärprestandan, driftskostnaderna och maskinens drifttid. En väl anpassad pump tillhandahåller det tryck och vattenflöde som krävs för att uppnå önskad skärhastighet och kvalitet.

En tryckförstärkare ger en pålitlig och jämn skärprestanda, erbjuder stabil högtrycksprestanda och är väl lämpad för krävande industriella tillämpningar.

Vevaxelpump

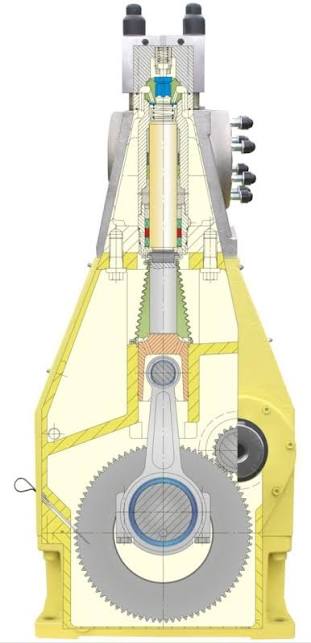
En vevaxelpump (direktdriven pump) alstrar det högtrycksvatten som används vid vattenskärning genom att mekaniskt driva högtryckskolvar direkt från en elmotor, i stället för att använda ett separat hydraulsystem för att öka trycket. Pumpen levererar ett kontinuerligt flöde av högtrycksvatten till skärhuvudet.

Pumpen är en viktig del av vattenskärningssystemet och påverkar direkt skärprestanda, energiförbrukning, underhåll och driftskostnader. Direktdrivningstekniken erbjuder ett effektivt och kompakt sätt att alstra högtrycksvatten, med färre mellanliggande komponenter mellan motorn och pumpen.

Pumpar med direktdrift används för kontinuerlig vattenskärning, både vid ren vattenskärning och vid abrasiv vattenskärning. De kan vara särskilt lämpliga där ett jämnt vattenflöde, kompakt konstruktion och energieffektivitet är viktiga faktorer.

En pump med direktdrift kan ge ett mer jämnt flöde och kan erbjuda effektivitetsfördelar i vissa tillämpningar. Det rätta valet är det som passar dina produktionsbehov, snarare än att bara välja det högsta trycket.

Ultrahögt tryck

Med ultrahögt tryck (UHP) inom vattenskärning avses vatten som trycksätts till flera tusen bar innan det pressas ut genom en mycket liten öppning för att skapa en extremt snabb och koncentrerad skärstråle. Moderna system kan arbeta vid tryck på 6 000 bar (87 000 psi) och högre.

Ett högre tryck kan öka vattenstrålens energitäthet, vilket gör att strålen kan skära snabbare och tränga igenom tjockare material. Det kan också göra det möjligt att uppnå högre produktivitet med en smalare skärstråle och, i vissa tillämpningar, lägre förbrukning av abrasivmedel per skärning.

UHP är nödvändigt för att en vattenskärmaskin ska kunna skära, och trycket ligger normalt mellan 3 000 och 6 000 bar. Högre tryck ger höga skärhastigheter, ökad skärkapacitet eller effektiv bearbetning av tjocka och svårskurna material.


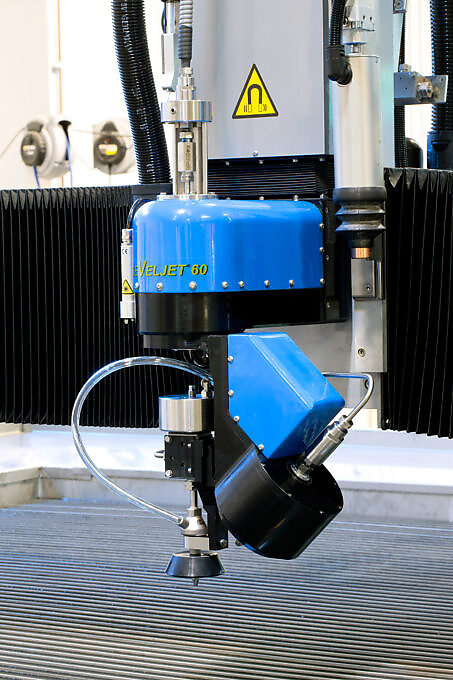
Beveljet 60

Beveljet 60 är ett 5-axligt skärhuvud för vattenskärning som kan vinkla skärstrålen upp till 60° från vertikalen. Det kompenserar för vattenstrålens naturliga avsmalning och gör det möjligt för maskinen att utföra vinklade skärningar och skapa äkta 3D-geometrier.

Det gör att ett vattenskärningssystem kan gå utöver konventionell 2D-skärning. Beveljet 60 kan skapa exakta fasningar och komplexa vinklade geometrier i en enda skärningsoperation, vilket minskar behovet av efterbearbetning eller manuell finbearbetning.

Använd Beveljet 60 när du behöver fasade kanter, vinklade snitt, försänkta detaljer eller komplexa 3D-former. Den är särskilt användbar för komponenter där kantvinkeln eller geometrin ingår i den slutliga specifikationen, till exempel svetsade enheter, precisionskomponenter och delar som kräver exakt passform.

Beveljet 60 kan minska behovet av efterbearbetning, förbättra passformen hos detaljerna och möjliggöra komplexa geometrier direkt i vattenskärmaskinen. Det kan innebära färre uppspänningar, mindre manuell efterbearbetning och ett mer effektivt produktionsflöde.

Alphajet TVL

Alphajet TVL är ett skärhuvud för vattenskärning som är utformat för helt vertikal, vinkelrät skärning. Det möjliggör precis styrning av skärstrålen samtidigt som skärriktningen hålls vinkelrät mot materialytan.

Vinkelrät skärning är viktigt när noggrannhet, repeterbarhet och enhetlig kantgeometri är avgörande. Genom att säkerställa en exakt vertikal skärning bidrar Alphajet TVL till att producera detaljer med förutsägbara mått och jämna, enhetliga snittytor över hela arbetsstycket.

Använd Alphajet TVL för högprecisionsskärning i 2D där måttnoggrannhet, repeterbarhet och vinkelräta snittytor är viktiga. Den är särskilt lämplig för krävande produktionsarbete där små rörelser och exakt styrning krävs.

Alphajet TVL kan bidra till att upprätthålla noggrannhet och repeterbarhet under hela produktionen, vilket möjliggör snävare toleranser och minskar behovet av efterjusteringar eller efterbearbetning.

Skärverktyg

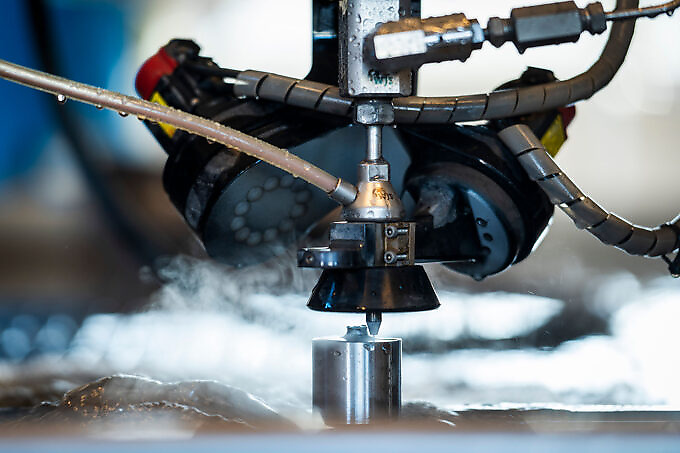
Ett skärverktyg för vattenskärning är den skärenhet som omvandlar högtrycksvatten till en precis skärstråle. Beroende på applikation kan det bestå av skärhuvud, dysa, fokuseringsrör och system för abrasivtillförsel. Olika verktyg kan konfigureras för ren vattenskärning, abrasiv skärning, 2D-, fas- eller 3D-applikationer.

Skärverktyget har en direkt inverkan på skärkvaliteten, hastigheten, noggrannheten och driftskostnaden. Rätt kombination av komponenter säkerställer att energin från högtrycksvattnet omvandlas effektivt till en stabil och precis skärstråle.

Man använder ett skärverktyg för vattenskärning varje gång man skär material med vattenstråle. Konfigurationen beror på vad man skär, materialets tjocklek, önskad noggrannhet, skärhastighet och kantkvalitet.

Rätt skärverktyg hjälper dig att få ut mer av din vattenskärmaskin. Ett lämpligt verktyg kan förbättra skärkvaliteten och jämnheten samtidigt som det bidrar till att optimera skärhastigheten och abrasivförbrukningen. Det gör också att maskinen kan hantera olika material och tillämpningar utan att hela skärsystemet behöver bytas ut.

Skärhuvud

Skärhuvudet är den del av vattenskärningssystemet där högtrycksvatten omvandlas till en precis skärstråle. Vid skärning med vattenstråle och abrasivmedel kombineras högtrycksvattnet med abrasivmedel för att bilda skärstrålen.

Skärhuvudet har direkt inverkan på skärnoggrannheten, kantkvaliteten, hastigheten och tillförlitligheten. Dess utformning avgör hur exakt skärstrålen formas och styrs, vilket gör det till en av de viktigaste komponenterna i skärprocessen.
Skärhuvudet används alltid när man skär med vattenstråle. Vilken typ som är lämplig beror på användningsområdet.

Med rätt skärhuvud kan du uppnå önskad noggrannhet och kantkvalitet samtidigt som du utnyttjar pumpens tillgängliga tryck och abrasivmedlet på bästa sätt. Specialanpassade skärhuvuden kan dessutom utöka din vattenskärningskapacitet, vilket minskar behovet av efterbearbetning.

Dysa

Dysan är den lilla precisionsöppning genom vilken högtrycksvattnet lämnar skärhuvudet. Den omvandlar högtrycksvattnet till en fokuserad stråle med hög hastighet. Dysor finns i olika material och storlekar och väljs utifrån vattenskärningssystem och applikation.

Dysan är avgörande för skärstrålens kvalitet och stabilitet. Dess diameter, skick och precision påverkar vattenflödet, strålens fokus, skärprestandan och driftskostnaden. En sliten eller skadad dysa kan försämra skärkvaliteten och jämnheten.

En dysa används varje gång en vattenskärmaskin skär. Vilken storlek och typ som är lämplig beror på faktorer som pumptryck, erforderligt vattenflöde, skärhuvud, material och applikation. Dysan är dessutom en slitdel som måste kontrolleras och bytas ut när dess prestanda försämras.

Det är en liten komponent med stor betydelse. En ren, korrekt dimensionerad och väl underhållen dysa bidrar till en stabil skärstråle, jämn skärkvalitet och förutsägbar prestanda. Regelbundna kontroller och utbyte i rätt tid kan bidra till att undvika dålig skärkvalitet, onödiga driftstopp och slöseri med abrasivmedel eller material.

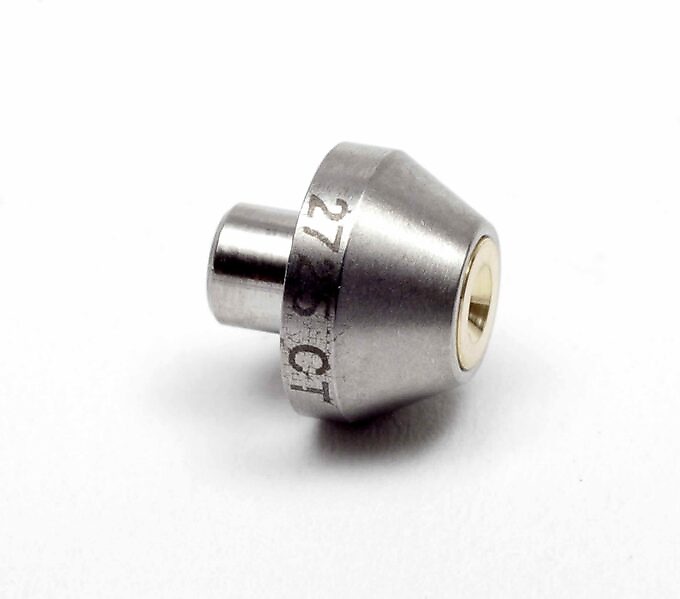
Juveldysa

En juveldysa är en precisionsdysa för vattenskärning som är tillverkad av ett mycket hårt ädelstensmaterial, vanligtvis safir, rubin eller diamant. Den har en extremt liten, exakt tillverkad öppning som omvandlar vatten under ultrahögt tryck till en fokuserad stråle med hög hastighet.

Dysan avgör vattenstrålens form, stabilitet och kvalitet. Juveldysor erbjuder utmärkt måttprecision och slitstyrka, vilket bidrar till att upprätthålla en jämn stråle över tid. Valet av ädelstensmaterial påverkar också livslängden och driftskostnaden.

Juveldysor används ofta vid abrasiv vattenskärning och andra applikationer där det krävs en stabil och exakt formad vattenstråle. Safir och rubin används i stor utsträckning för allmän industriell skärning, medan diamantdysor kan väljas när särskilt lång livslängd är viktig.

En juveldysa av hög kvalitet kan upprätthålla en stabil stråle under långa perioder, vilket bidrar till jämn skärkvalitet och minskar behovet av dysbyten. Rätt val innebär en avvägning mellan strålkvalitet, livslängd och kostnad per drifttimme.

Munstycke

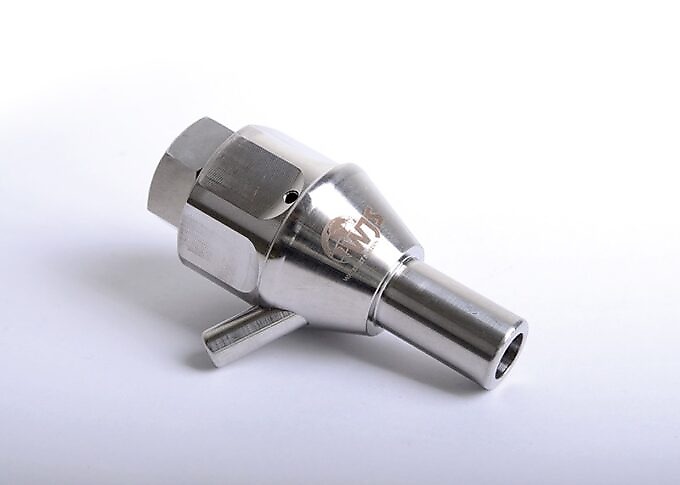
Vattenstrålemunstycket, även kallat fokuseringsröret, är den komponent genom vilken högtrycksvattenstrålen – tillsammans med abrasivmedlet vid abrasiv vattenskärning – riktas mot materialet. Det fokuserar och formar skärstrålen när den lämnar skärhuvudet.

Munstycket har en direkt inverkan på strålens kvalitet, skärnoggrannheten, kantkvaliteten och abrasivmedlets effektivitet. Dess innerdiameter, längd, material och skick påverkar hur effektivt abrasivmedlet accelereras och hur stabil skärstrålen förblir.

Ett munstycke används vid varje skärning med abrasiv vattenskärning. Olika munstycksspecifikationer kan väljas beroende på material, tjocklek, skärhastighet, abrasivflöde och önskad precision. Munstycket är dessutom en slitdel och bör bytas ut när dess hål blir slitet eller skadat.

Ett korrekt valt och underhållet munstycke bidrar till att dina snitt blir exakta och jämna. Ett slitet munstycke kan göra att strålen blir instabil, vilket ökar koniciteten och försämrar skärkvaliteten. Att byta ut det i rätt tid bidrar till förutsägbara resultat, effektiv abrasivanvändning och hög produktionskvalitet.

Fokuseringsrör

Fokuseringsröret, även kallat munstycket, är den komponent genom vilken högtrycksvattenstrålen – tillsammans med abrasivmedlet vid abrasiv vattenskärning – riktas mot materialet. Det fokuserar och formar skärstrålen när den lämnar skärhuvudet.

Fokuseringsröret har en direkt inverkan på strålens kvalitet, skärnoggrannheten, kantkvaliteten och abrasivmedlets effektivitet. Dess innerdiameter, längd, material och skick påverkar hur effektivt abrasivmedlet accelereras och hur stabil skärstrålen förblir.

Ett fokuseringsrör används vid all abrasiv vattenskärning. Olika specifikationer för fokuseringsröret kan väljas beroende på material, tjocklek, skärhastighet, abrasivflöde och önskad precision. Fokuseringsröret är dessutom en slitdel och bör bytas ut när dess innerhål blir slitet eller skadat.

Ett korrekt valt och underhållet fokuseringsrör bidrar till att dina snitt blir exakta och jämna. Ett slitet fokuseringsrör kan göra att strålen blir instabil, vilket ökar koniciteten och försämrar skärkvaliteten. Att byta ut det i rätt tid bidrar till förutsägbara resultat, effektiv abrasivanvändning och hög produktionskvalitet.

IDH

IDH (Integrated Diamond Head) är ett skärhuvud för vattenskärning som är konstruerat med en diamantbaserad dysa integrerad i skärhuvudsenheten. Diamantdysan formar högtrycksvattnet till en precis och stabil skärstråle och är konstruerat för lång livslängd och jämn prestanda.

Dysan är en av de mest slitageutsatta komponenterna i ett skärhuvud för vattenskärning. En diamantdysa av hög kvalitet kan ge utmärkt strålstabilitet, lång livslängd och jämn skärprestanda, vilket bidrar till att upprätthålla skärkvaliteten under långa produktionsperioder.

IDH är särskilt lämpligt för industriell produktion där vattenskärmaskinen är i drift under långa perioder och där en jämn skärprestanda är viktig. Den kan användas för skärning med abrasiv vattenstråle när det är viktigt att minimera dysbyten och avbrott för underhåll.

Mer förutsägbar produktion och mindre underhåll. Diamantdysans långa livslängd kan minska behovet av komponentbyten och bidra till en jämn skärstråle. Det kan leda till högre maskintillgänglighet, stabilare skärkvalitet och mindre underhållsarbete under skärhuvudets hela livslängd.

Jetventil (på/av-ventil)

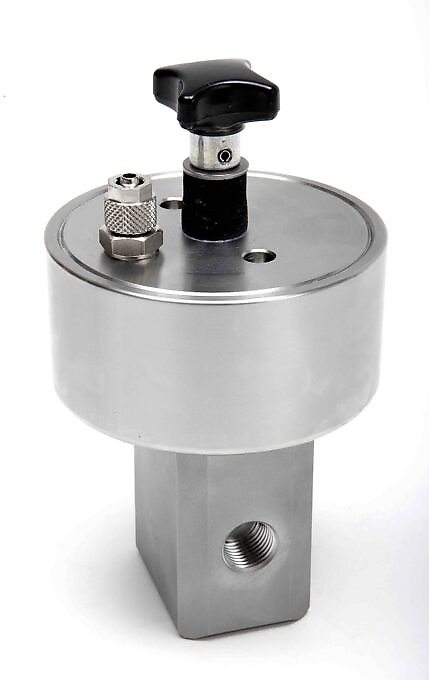
En strålventil styr flödet av högtrycksvatten till skärhuvudet, vilket gör det möjligt för operatören eller CNC-systemet att snabbt och precist starta och stoppa skärstrålen. Vid skärning med abrasivmedel kan ventilen även styra när abrasivmedlet tillförs skärstrålen.

Strålventilen är avgörande för exakt skärstyrning och effektiv drift. Snabb och tillförlitlig öppning och stängning bidrar till att synkronisera skärstrålen med den programmerade verktygsbanan, vilket minskar oönskad skärning och minimerar förbrukningen av vatten och abrasivmedel.

Strålventilen används under hela skärprocessen – den öppnas när maskinen ska skära och stängs under snabbförflyttningar, positionering, genomstickningssekvenser eller när ett programmerat snitt är klart. Den är särskilt viktig vid automatiserad CNC-produktion med många starter och stopp.

Bättre kontroll och mindre slöseri. En pålitlig strålventil bidrar till att skärstrålen endast är aktiv när det behövs. Detta kan minska onödig förbrukning av vatten och abrasivmedel, förbättra synkroniseringen mellan maskinen och skärprocessen samt bidra till renare start- och stoppsekvenser med mer förutsägbara skärresultat.

Kortstoppfilter

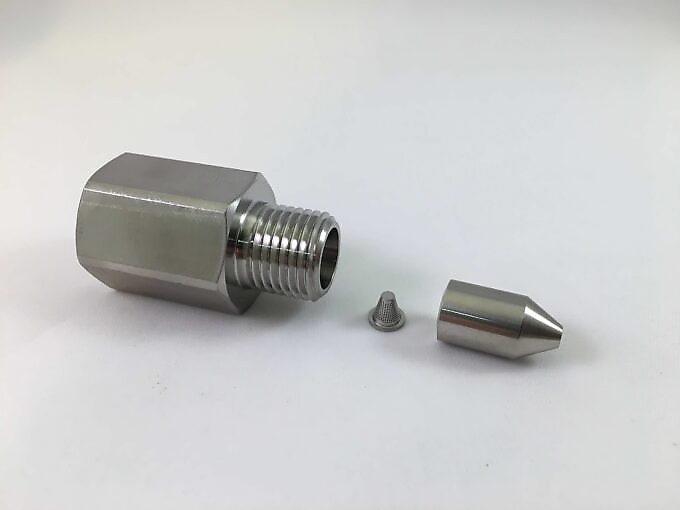
Ett kortstoppfilter är en högtrycksfiltreringskomponent i ett vattenskärningssystem som bidrar till att förhindra att partiklar och föroreningar når känsliga komponenter nedströms, såsom skärhuvudet, dysan och strålventilen. Det är utformat för att säkerställa tillförlitlig drift när högtrycksvattenflödet startas och stoppas upprepade gånger.

Kontaminering kan skada eller blockera precisionskomponenter och påverka vattenstrålens kvalitet och stabilitet. Filtret hjälper därför till att skydda skärsystemet, upprätthålla strålkvaliteten och minska risken för oplanerade avbrott.

Det används i vattenskärningssystem där högtrycksvatten upprepade gånger slås på och av, särskilt vid automatiserad CNC-skärning med frekventa korta stopp, genomstickningar och snabba rörelser. Det ingår i systemet för hantering av högtrycksvatten och är inte i sig ett skärverktyg.
Mer tillförlitlig drift och skydd av kritiska komponenter. Genom att bidra till att begränsa föroreningar vid frekventa tryckcykler kan ett kortstoppfilter minska risken för igensatta eller skadade dysor och andra komponenter nedströms. Det bidrar till jämn skärprestanda, längre livslängd för komponenterna och färre oplanerade underhållsinsatser.

Blandningskammare

Blandningskammaren är den del av ett skärhuvud för vattenskärning med abrasivmedel där högtrycksvattenstrålen möter och accelererar abrasivmedelspartiklarna. Högtrycksvatten passerar genom dysan och skapar en stråle med hög hastighet. Denna stråle skapar ett lågtrycksområde som drar in abrasivmedlet i blandningskammaren. Abrasivmedlet dras sedan med i vattenströmmen och accelereras innan den resulterande vattenstrålen med abrasivmedel lämnar fokuseringsröret och skär i materialet.

Blandningskammaren har en direkt inverkan på hur effektivt vatten och abrasivmedel blandas.
En välkonstruerad och korrekt underhållen blandningskammare bidrar till att:

– Jämnt flöde av abrasivmedel
– Effektiv acceleration av abrasiva partiklar
– En stabil, riktad skärstråle
– Förutsägbar skärprestanda
– Minskad risk för blockeringar orsakade av abrasivmedel eller instabil skärning

Blandningskammarens skick och geometri är särskilt viktiga eftersom abrasivmedlet har en starkt eroderande verkan. Slitage kan gradvis förändra den inre geometrin och påverka strålens kvalitet.

En blandningskammare används alltid vid abrasiv vattenskärning. Den behövs inte vid ren vattenskärning, där endast vattnet utför skärningen.

I produktionen är blandningskammaren en relativt liten komponent som spelar en viktig roll för skärningens jämnhet och processens stabilitet. En välfungerande blandningskammare hjälper dig att upprätthålla: Stabilt flöde av abrasivmedel → jämn stråle → förutsägbar skärning → tillförlitlig produktion. Eftersom blandningskammaren utsätts för slitage bör dess skick beaktas som en del av det normala underhållet av skärhuvudet. En sliten kammare kan bidra till ojämn skärning och ökade driftskostnader om den tillåts försämras för mycket.

System för matning av abrasivmedel

Matningssystemet för abrasivmedel förser skärhuvudet med abrasivmedel, vanligtvis granat, från lagringstanken till skärhuvudet med en reglerad och jämn hastighet. Systemet kan bestå av en abrasivmedelsbehållare eller silo, ett doseringssystem, slangar och kopplingar samt anslutningen till skärhuvudet. Dess uppgift är att säkerställa att rätt mängd abrasivmedel når blandningskammaren, där det blandas med högtrycksvattenstrålen.

Abrasivmedlet är en avgörande del av vattenskärning med abrasivmedel. Tillförselsystemet har därför en direkt inverkan på skärprestanda, tillförlitlighet och driftskostnader. Ett bra tillförselsystem för abrasivmedel erbjuder:

– Jämnt flöde av abrasivmedel
– Pålitlig skärprestanda
– Exakt dosering av abrasivmedel
– Minskad risk för stopp
– Effektiv förbrukning av abrasivmedel
– Mindre behov av operatörsinblandning

En instabil eller felinställd tillförsel av abrasivmedel kan leda till variationer i skärkvaliteten, minskad skärhastighet och onödig förbrukning av abrasivmedel. Du använder ett system för tillförsel av abrasivmedel när du utför abrasiv vattenskärning i material såsom:

– Stål och rostfritt stål
– Aluminium
– Titan
– Sten och keramik
– Glas
– Kompositmaterial

Systemet är särskilt värdefullt i produktionsmiljöer där maskinen är i drift under långa perioder och där en jämn tillförsel av abrasivmedel är viktig.

Vid ren vattenskärning behövs inget system för tillförsel av abrasivmedel, eftersom vattenstrålen skär utan abrasivmedel.
Inom produktionen handlar systemet för abrasivtillförsel om jämnhet, effektivitet och drifttid.

En stabil tillförsel innebär att skärhuvudet får rätt mängd abrasivmedel under hela arbetet, vilket bidrar till att upprätthålla en förutsägbar skärprestanda. Pålitlig tillförsel av abrasivmedel → stabil skärprocess → jämn kvalitet → förutsägbar produktion

Eftersom abrasivmedlet också är en av de viktigaste förbrukningsvarorna vid vattenskärning med abrasivmedel kan en noggrann dosering bidra till att hålla nere abrasivmedelsförbrukningen och driftskostnaderna.
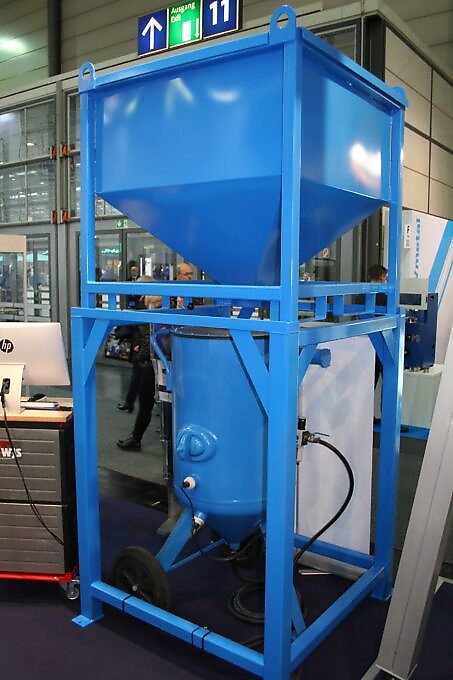
System för avlägsnande av abrasivmedel

Systemet för borttagning av abrasivmedel avlägsnar använt abrasivmedel och skäravfall från skärbordet efter skärprocessen.

Vid abrasiv vattenskärning passerar granatsanden genom materialet och samlas upp i skärtanken. Beroende på maskinens konstruktion kan borttagningssystemet bestå av ett slamavskiljningssystem, en abrasivtransportör, en pump, ett sugsystem eller någon annan automatiserad metod för att transportera bort det uppsamlade materialet från skärområdet.

Det bidrar till att förhindra att abrasivmedel ansamlas i tanken och minskar behovet av manuell rengöring och underhåll.
Ett system för borttagning av abrasivmedel är särskilt användbart när:

– Maskinen används för vanlig eller högvolyms abrasiv vattenskärning
– Stora mängder granat ansamlas i tanken
– Manuell tankrengöring skulle leda till betydande driftstopp
– Maskinen har en stor skäryta eller en djup skärtank
– Kontinuerlig eller obevakad produktion är viktig

Vid sporadisk skärning eller skärning i små volymer kan det räcka med manuell borttagning.

Systemet för abrasivborttagning påverkar främst drifttiden, underhållet och operatörens arbetsbelastning.

Genom att avlägsna förbrukat abrasivmedel innan det blir ett större problem kan man minska behovet av manuell tankrengöring och bidra till att maskinen alltid är redo för produktion. Effektiv borttagning av abrasivmedel → mindre manuell rengöring → mindre driftstopp → högre maskintillgänglighet För vattenskärning med hög produktionsvolym kan därför borttagning av abrasivmedel utgöra en viktig del av den övergripande strategin för maskinautomatisering och livscykelkostnader.

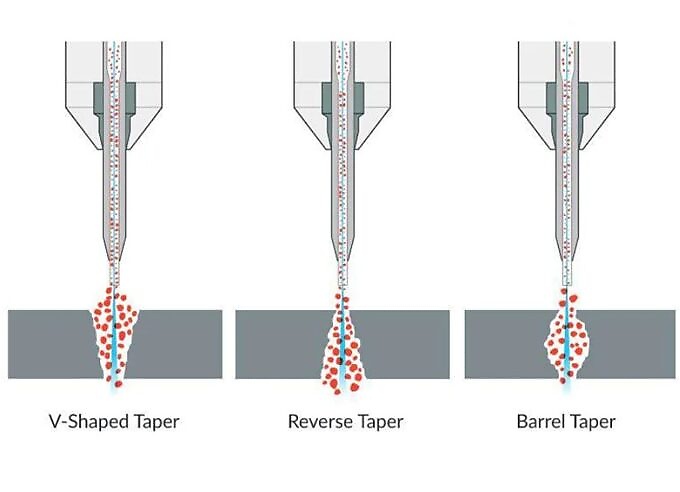
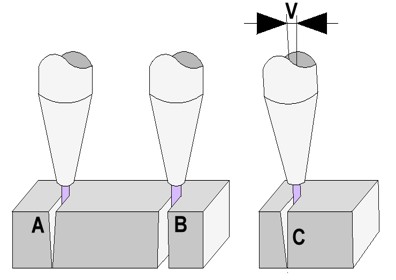
Avsmalningsvinkel

Avsmalningsvinkeln är skillnaden i skärvinkel mellan en detaljs övre och nedre del vid skärning med en konventionell vattenskärmaskin. Snittet är vanligtvis något bredare upptill än nedtill, vilket ger ett avsmalnande snitt.

Koniciteten påverkar detaljernas noggrannhet, passform och kantkvalitet. En större konicitet kan leda till att de färdiga detaljerna blir mindre exakta, särskilt när snäva toleranser eller exakt montering krävs.

Avsmalning är ett naturligt inslag vid konventionell vattenskärning. När raka, exakta snittytor är viktiga kan ett 3D-skärhuvud eller ett skärhuvud med avsmalningskompensation användas för att justera skärvinkeln under bearbetningen.

Genom att reglera koniciteten kan man förbättra måttnoggrannheten och passformen hos detaljerna, vilket minskar behovet av efterbearbetning.
Mindre avsmalning → mer exakta detaljer → bättre passform → mindre efterbearbetning

TAC

TAC (Taper Angle Compensation) är en funktion vid vattenskärning som kompenserar för den naturliga avsmalningen som uppstår när strålen passerar genom materialet.

Det bidrar till rakare och mer exakta snittytor, vilket förbättrar måttnoggrannheten och detaljernas passform.

TAC är användbart när man ska skära delar där snäva toleranser, exakta mått eller god passform är viktiga.

TAC kan förbättra komponenternas noggrannhet och enhetlighet, vilket minskar behovet av efterbearbetning eller manuell finbearbetning.
Kompensation för konicitet → rakare snitt → högre precision → mindre efterbearbetning

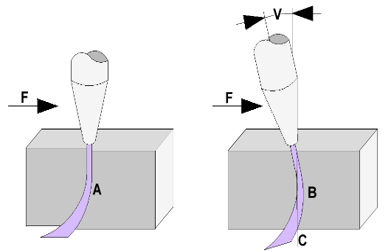
Fördröjningskompensation

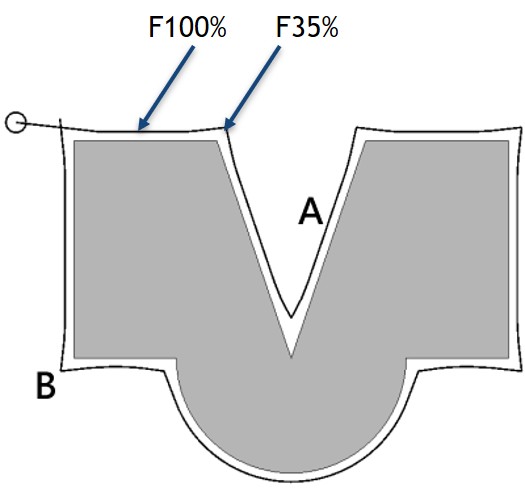
Fördröjningskompensation är en styrfunktion som justerar skärbanan för att kompensera för den naturliga fördröjningen hos vattenstrålen när den rör sig genom materialet.

Utan kompensation kan strålens undersida hamna efter den programmerade banan, vilket påverkar detaljernas noggrannhet och hörnkvaliteten.

Fördröjningskompensering bidrar till att man kan tillverka mer exakta detaljer och få jämnare konturer utan att man nödvändigtvis behöver sänka skärhastigheten.

Fördröjningskompensation → bättre noggrannhet → jämnare konturer → mer enhetlig produktion

VOC

VOC (Variable Offset Control) justerar skärbanan för att kompensera för förändringar i den effektiva snittbredden under skärningen. Istället för att använda en fast offset kan styrsystemet variera offseten beroende på skärförhållandena.

Det hjälper till att upprätthålla noggranna deldimensioner, särskilt vid skärning av olika former, material eller tjocklekar där skärningsförhållandena förändras.

Det är användbart när hög dimensionell noggrannhet krävs, särskilt vid komplexa konturer eller varierande skärförhållanden.

Variabel offset-styrning kan förbättra detaljernas noggrannhet och enhetlighet, vilket minskar behovet av manuella justeringar och efterbearbetning. Variabel offset → bättre måttkontroll → mer enhetliga detaljer → mindre efterbearbetning

Skärkvalitet

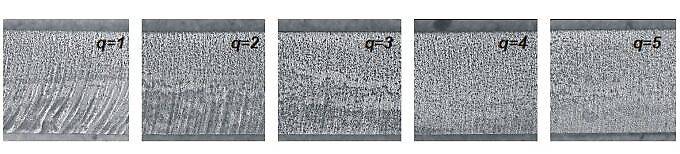
Kvaliteten på vattenskärning avser ytfinheten och noggrannheten hos skärkanten. Den indelas vanligtvis i fem kvalitetsnivåer (Q1–Q5), från snabb, grov skärning till långsam, högprecisionsskärning.

De fem kvalitetsnivåerna gör att du kan välja rätt balans mellan skärhastighet, kantfinish, noggrannhet och produktionskostnad.

– Q1: Snabbast skärning, grovast kant
– Q2: Snabb skärning med förbättrad kantkvalitet
– Q3: Bra balans mellan hastighet och kvalitet
– Q4: Högkvalitativ och precis skärning
– Q5: Högsta kvalitet och precision, med den lägsta skärhastigheten

Välj kvalitetsnivå utifrån användningsområdet. Q1–Q2 kan vara lämpliga för grovbearbetning eller detaljer där kantfinishen är mindre viktig, medan Q4–Q5 vanligtvis används för snäva toleranser, exakta passformer och högkvalitativa kantytor.

Genom att välja rätt kvalitetsnivå undviker man överbearbetning och uppnår samtidigt det önskade resultatet. Rätt kvalitetsnivå → rätt skärhastighet → önskad noggrannhet → optimerad produktion

Vattenbehandling

Vattenbehandling förbereder det vatten som används i ett vattenskärningssystem genom att avlägsna föroreningar och säkerställa vattenkvaliteten. Beroende på systemet kan det omfatta filtrering, avhärdning, avmineralisering eller omvänd osmos.

Vattenkvaliteten har en direkt inverkan på högtryckspumpen, dysan och skärhuvudet. Rent, korrekt behandlat vatten bidrar till att minska slitage, avlagringar och oväntade underhållsbehov.

Vattenbehandling är särskilt viktig när det inkommande vattnet innehåller mineraler, partiklar eller andra föroreningar, eller när vattenskärningssystemet kräver en specifik vattenkvalitet.
En bra vattenbehandling bidrar till längre livslängd för komponenterna, jämnare skärning och högre driftsäkerhet, samtidigt som underhållsbehov och driftavbrott minskar.

God vattenkvalitet → mindre slitage → högre tillförlitlighet → mer jämn produktion


Kulskruv

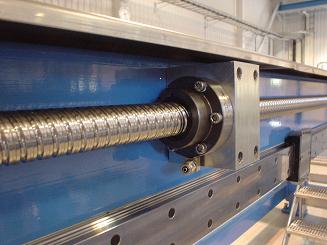
En kulskruv är en mekanisk precisionskomponent som omvandlar motorns rotationsrörelse till en exakt linjär rörelse hos skärhuvudet eller maskinens axel. Kulor som cirkulerar mellan skruven och muttern säkerställer en jämn rörelse med låg friktion.

Kulskruven är viktig för positioneringsnoggrannhet, repeterbarhet och jämn rörelse. Dess skick påverkar direkt hur exakt skärhuvudet följer den programmerade banan.

Kulskruvar används ofta på axlarna i vattenskärmaskiner där hög precision och repeterbar positionering krävs, särskilt vid krävande skärapplikationer.

En välskött kulskruv bidrar till att säkerställa exakta detaljer, jämn rörelse och tillförlitlig maskinprestanda, samtidigt som risken för glapp och positioneringsfel minskas. Exakt rörelse → exakt positionering → jämn skärning → tillförlitlig produktion

Linjärdrivning

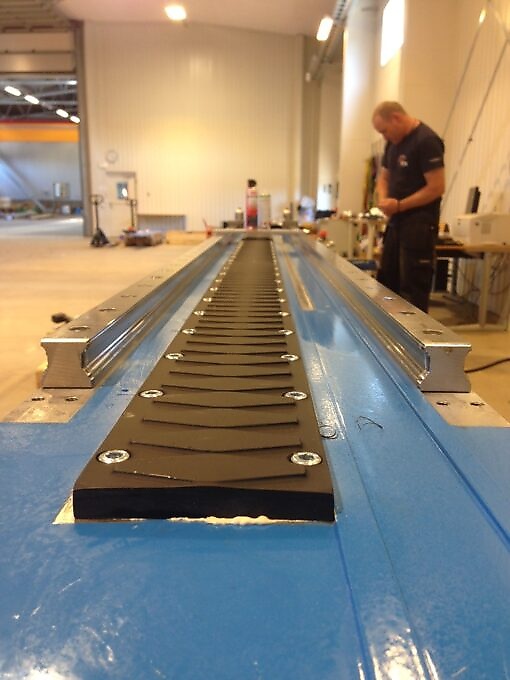
En linjärdrivenhet förflyttar skärhuvudet längs maskinens axlar utan att använda en konventionell roterande skruv. Den omvandlar elektrisk energi direkt till en exakt linjär rörelse.

Linjära drivsystem ger snabba, jämna och mycket dynamiska rörelser, med utmärkt positioneringsnoggrannhet och repeterbarhet. De har dessutom färre mekaniska överföringskomponenter som utsätts för slitage.

Linjära drivsystem är särskilt användbara för vattenskärmaskiner där hög hastighet, acceleration och exakt positionering är viktiga, framför allt i krävande produktionsapplikationer.
En linjärdrivning kan möjliggöra snabbare rörelser, kortare cykeltider och exakt positionering av skärhuvudet, samtidigt som det mekaniska slitaget och underhållsbehovet minskar. Direkt linjär rörelse → hög dynamik → exakt positionering → effektiv produktion

Precision

Precision vid vattenskärning avser hur exakt maskinen kan tillverka en detalj enligt de programmerade måtten och geometrin. Det omfattar positioneringsnoggrannhet, repeterbarhet och styrning av skärprocessen.

Hög precision innebär att detaljerna tillverkas så att de ligger närmare de avsedda måtten, med enhetlig geometri och passform. Detta är särskilt viktigt vid snäva toleranser och komplexa komponenter.

Precision är viktigt vid skärning av detaljer med snäva toleranser, detaljerade konturer, precisionskomponenter eller detaljer som måste passa ihop exakt.

Högre precision kan minska antalet kasserade detaljer, omarbetningar och efterbearbetningar, samtidigt som det förbättrar jämnheten mellan de olika detaljerna.
Hög precision → exakta komponenter → jämna resultat → mindre omarbetning