

VD
Lennart Svensson
Vid tillverkning av turbiner till jetmotorer används ofta trådgnistning (Wire EDM), eftersom tekniken ger smala snitt för exakta och komplexa former. Baksidan av myntet är att trådgnistning är en tidskrävande tillverkningsprocess, både vad gäller ställtid och bearbetning. Det är också en termisk tillverkningsprocess som påverkar materialets egenskaper. Nu kan det lösas med ny och innovativ vattenskärningsteknik.
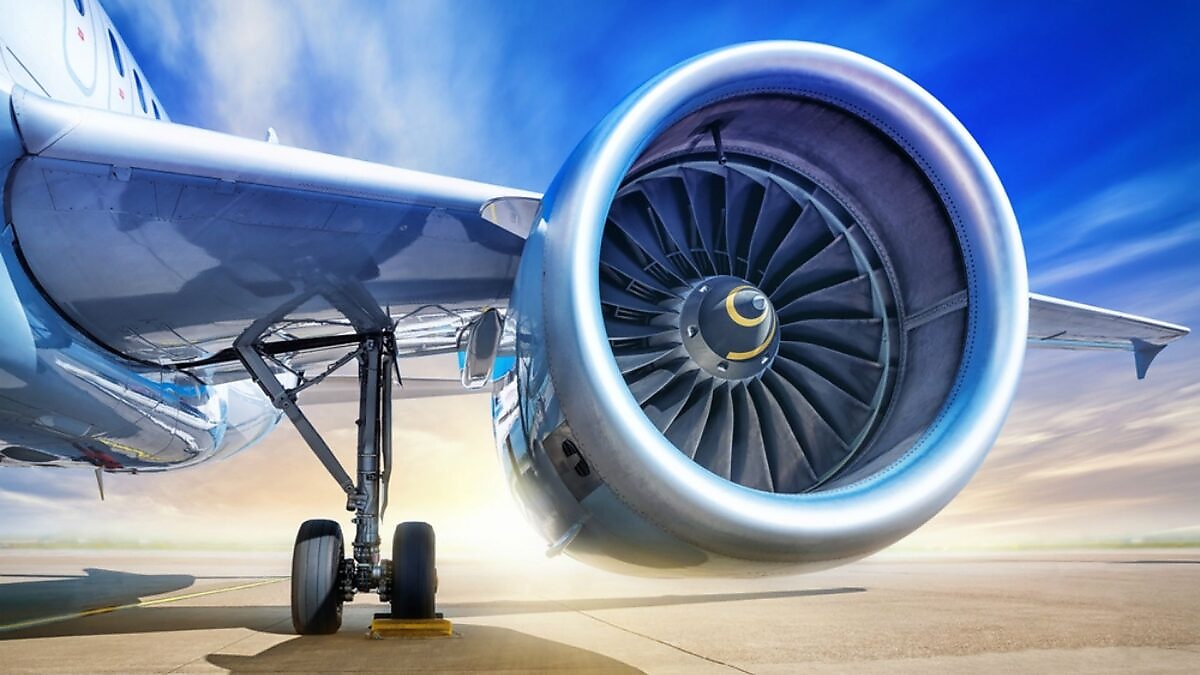
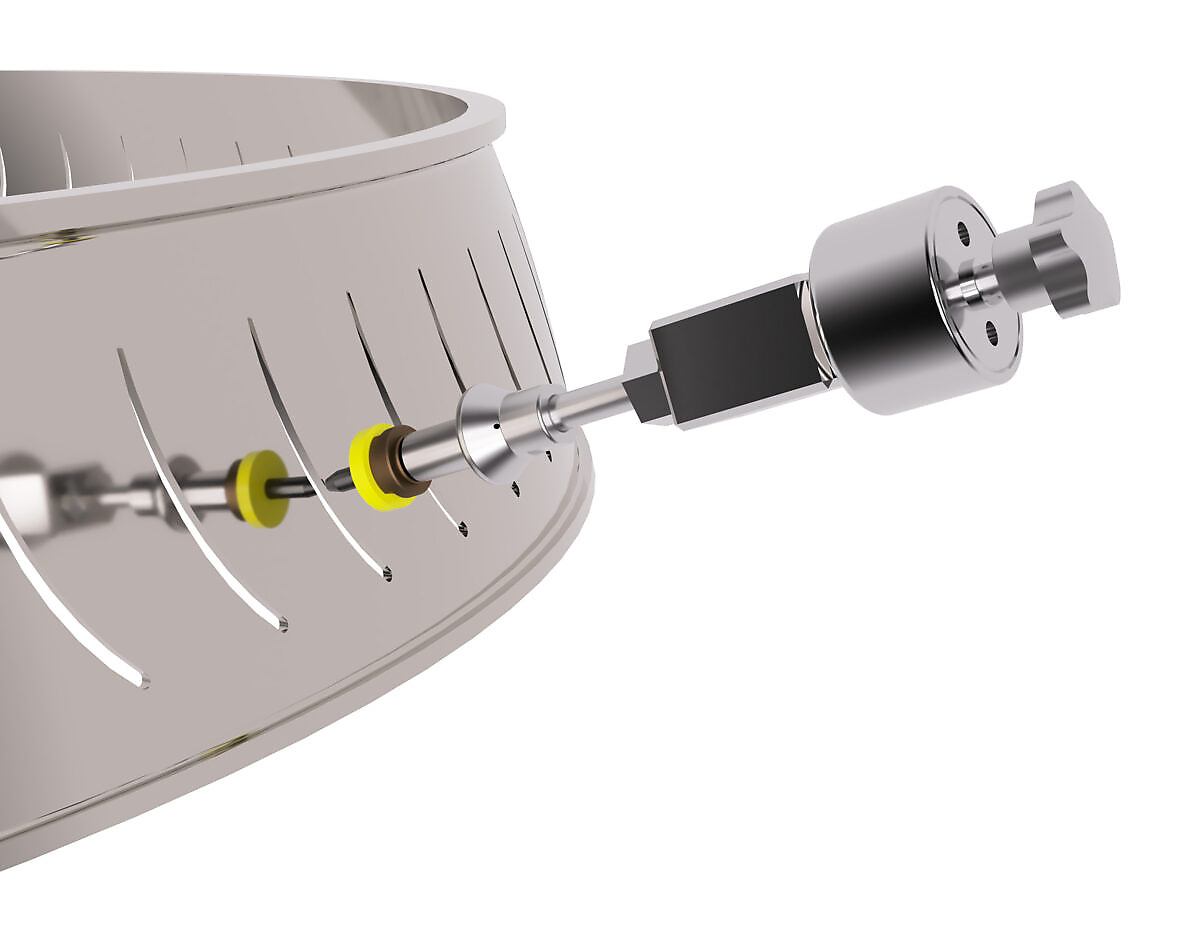
Att tillverka turbiner för jetmotorer är en tidskrävande process som kräver extrem precision. Eftersom trådgnistning anses vara en ganska långsam bearbetningsteknik undersökte en internationell leverantör av jetmotorer möjligheten att korta tillverkningstiden för fasta turbindelar genom att ersätta trådgnistningen med andra bearbetningstekniker. Utmaningen var att hitta en teknik som klarade de tuffa kraven.
Termisk skärteknik som laser och fiberlaser testades först men det var för mycket värmepåverkan på materialet, så laserskärning uteslöts. Nästa steg var att undersöka vattenskärningstekniken. De droppformade konturerna på jetturbinen krävde fem-axlig bearbetning och samtidigt en mycket smal skärstråle för att hantera små konturer, skarpa hörn, små toleranser med en fin skäryta.
Traditionell vattenskärning var svår att applicera, men vid upptäckten av nya FiveX Ultra från Water Jet Sweden, såg företaget en öppning. FiveX Ultra är en komplett 3D-skärmaskin (0–120 ° skärning) konstruerad för att hantera skärningsuppdrag med hög precision. FiveX Ultra kan bestyckas med skärhuvudet FAWJ Micro Cutting Tool som ger extremt smala och fina snitt ner till 300my. En kombination som kunde fungera.
Efter besöket på Water Jet Sweden Demo Center i Ronneby, Sverige, inleddes utvecklingen av en ny tillverkningsrutin för jetmotorturbiner.
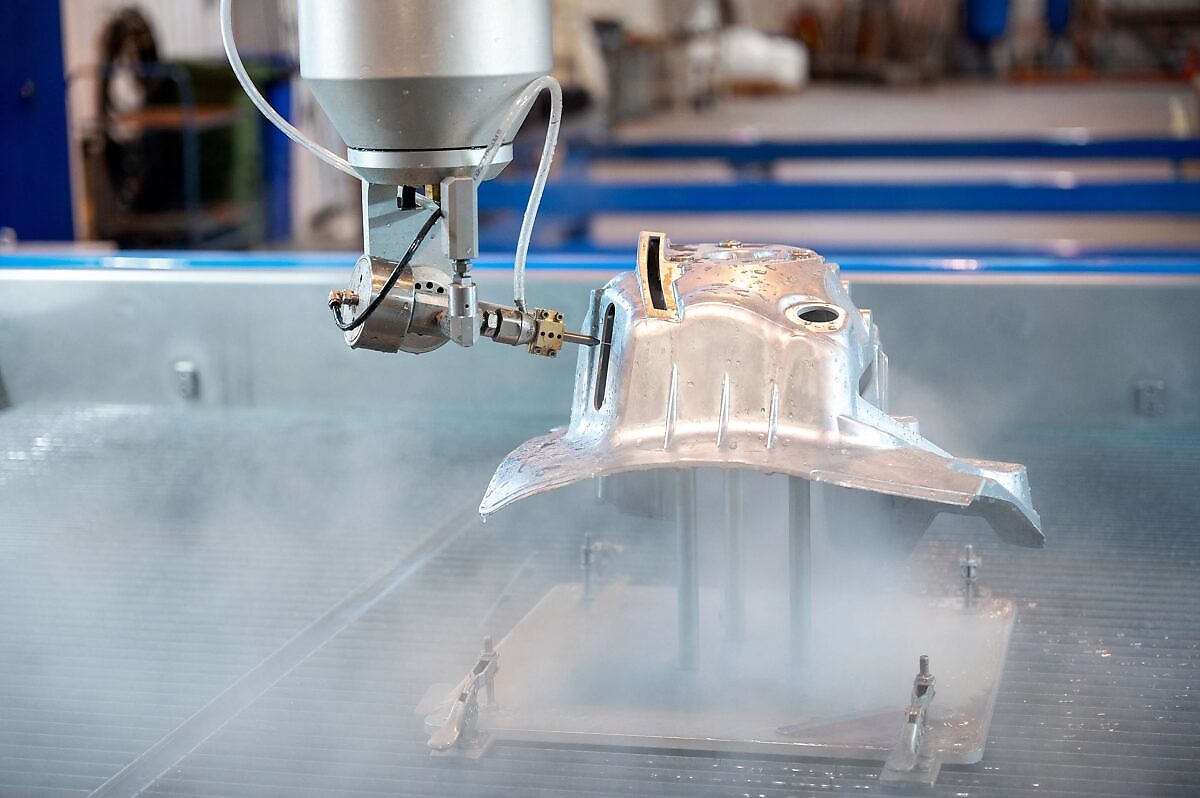
Eftersom vattenskärning är en kall skärprocess undviks värmepåverkade zoner och man får en silkeslen skäryta med lågt Ra-värde. Med mikroskärverktygets smala och fina skärstråle gick det att skära tillräckligt skarpa hörn, samtidigt behövde det göras justeringar för den lätt konformade skärstrålen som är en egenskap för vattenskärningen. TVL-funktionen (konisk vinkelkontroll, variabel hastighet och fördröjningskompensation) finjusterades för att kompensera vattenstrålens egenskaper och till slut få en godkänd skärprofil.
En utmaning i arbetet var att det inte gick att göra direkta mått på delarna. Istället används tolkar för att kontrollera konturnoggrannheten. I små steg optimerades processen gradvis för att till slut få korrekt och precis profil.
– Vi har utvecklat en process för att optimera skärparametrar för turbinproduktion, med hjälp av en unik kombination av vår nya 3D-vattenskärningsmaskin och vårt mikroskärverktyg FAWJ, berättar Tony Ryd, medgrundare och CTO på Water Jet Sweden.
Det var tidsbesparing i flera steg i tillverkningsprocessen. Inte bara skärtiden förbättrades. Omställningstiden reducerades till ett minimum, med fixturer istället för tidskrävande kabeldragning, och ett nytt automatiskt kalibreringsverktyg minskade också tiden från lastning till produktionsstart med flera minuter.
– Turbintillverkare runt om i världen som vill spara tid och pengar är välkomna att kontakta oss. Vi har en unik lösning för deras tillverkning och en lång erfarenhet av industriella tillämpningar av vattenskärningstekniken, avslutar Tony Ryd.
Water Jet Sweden utvecklar, tillverkar och marknadsför avancerade lösningar för vattenskärning och erbjuder eftermarknadstjänster av hög kvalitet med service och reservdelar. Sedan 1993 strävar företaget efter att vara det självklara förstahandsvalet för kunder över hela världen som söker lösningar inom vattenskärning med hög kvalitet och högt tekniskt innehåll.
VD
Lennart Svensson
CTO
Tony Ryd
