

VD
Lennart Svensson
Vid tillverkning av jetmotorer används ofta trådnätverkning (Wire EDM), eftersom tekniken möjliggör smala snitt för exakta och komplexa former. På den andra sidan av myntet är att trådnätverkning är en tidskrävande tillverkningsprocess, både i uppstartstiden och under bearbetningen. Det är också en termisk tillverkningsprocess som påverkar materialets egenskaper. Nu kan detta lösas genom att använda ny och innovativ vattenstråle-skärningsteknik.
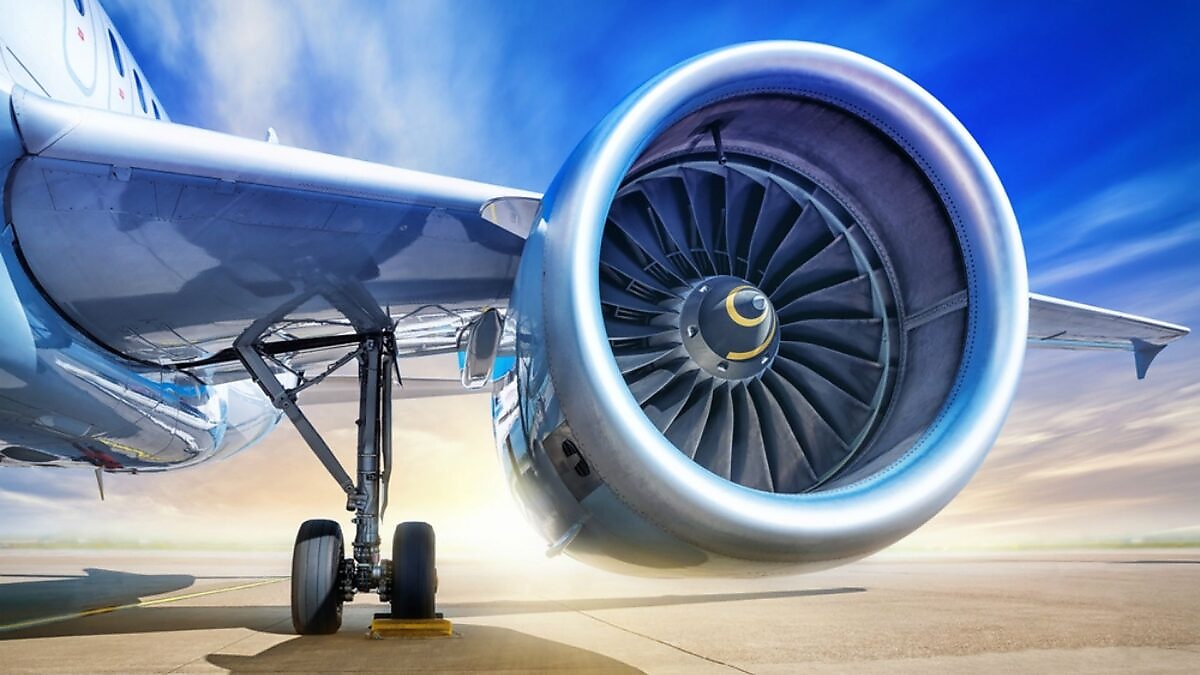
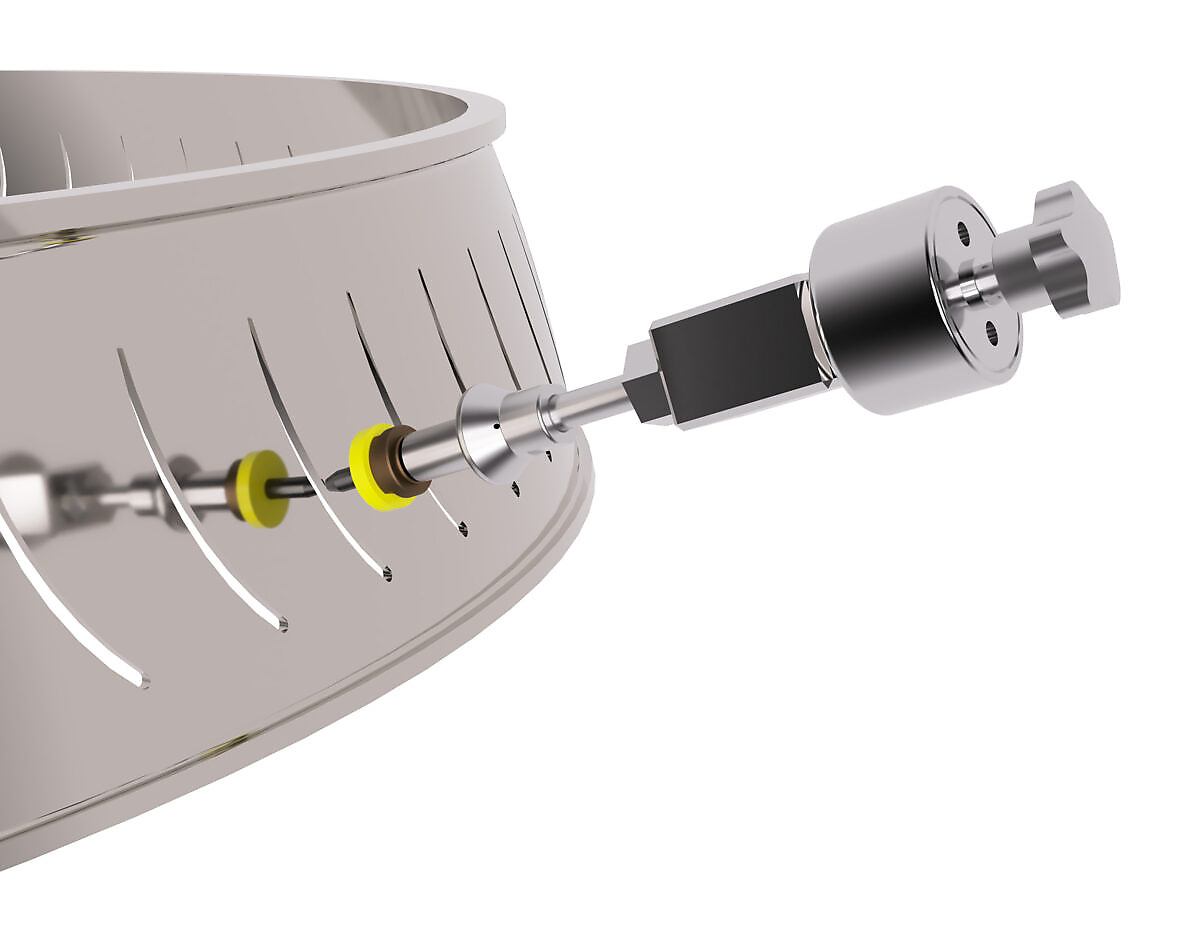
Att tillverka turbiner för jetmotorer är en tidskrävande process som kräver extrem precision. Eftersom wire EDM är erkänt som en ganska långsam bearbetningsteknik undersökte en internationell leverantör av jetmotorer möjligheten att minska tillverkningstiden för fasta turbindelar genom att ersätta wire EDM med andra bearbetningstekniker. Utmaningen var att hitta en teknik som kunde möta de tuffa kraven.
Termal skärteknik som laser och fiberlaser testades, men materialet utsattes för för mycket värme. Laserutskärning var därför nödvändigtvis att avstå ifrån. Nästa steg var att undersöka vattenstråletekniken som ett alternativ. Jetturbinens droppformade konturer krävde femaxeln bearbetning och samtidigt en mycket smal skärning för att hantera små konturer, skarpa hörn och små toleranser, med en fin skäryta.
Traditionell vattenstrålebearbetning var svår att tillämpa, men med upptäckten av den nya FiveX Ultra från Water Jet Sweden fanns det en möjlighet. FiveX Ultra är en fullständig 3D-bearbetningsmaskin (skärning i 0–120˚) som är utformad för att hantera höghastighetsbearbetning. Eftersom FiveX Ultra kan utrustas med ett FAWJ-mikrobearbetningsverktyg kan den även hantera extremt fina skärningar ner till 300 my, för precisa och komplexa former.
Efter besöket på Water Jet Sweden Demo Center i Ronneby, Sverige, började utvecklingen av en ny tillverkningsrutin för jetmotorer
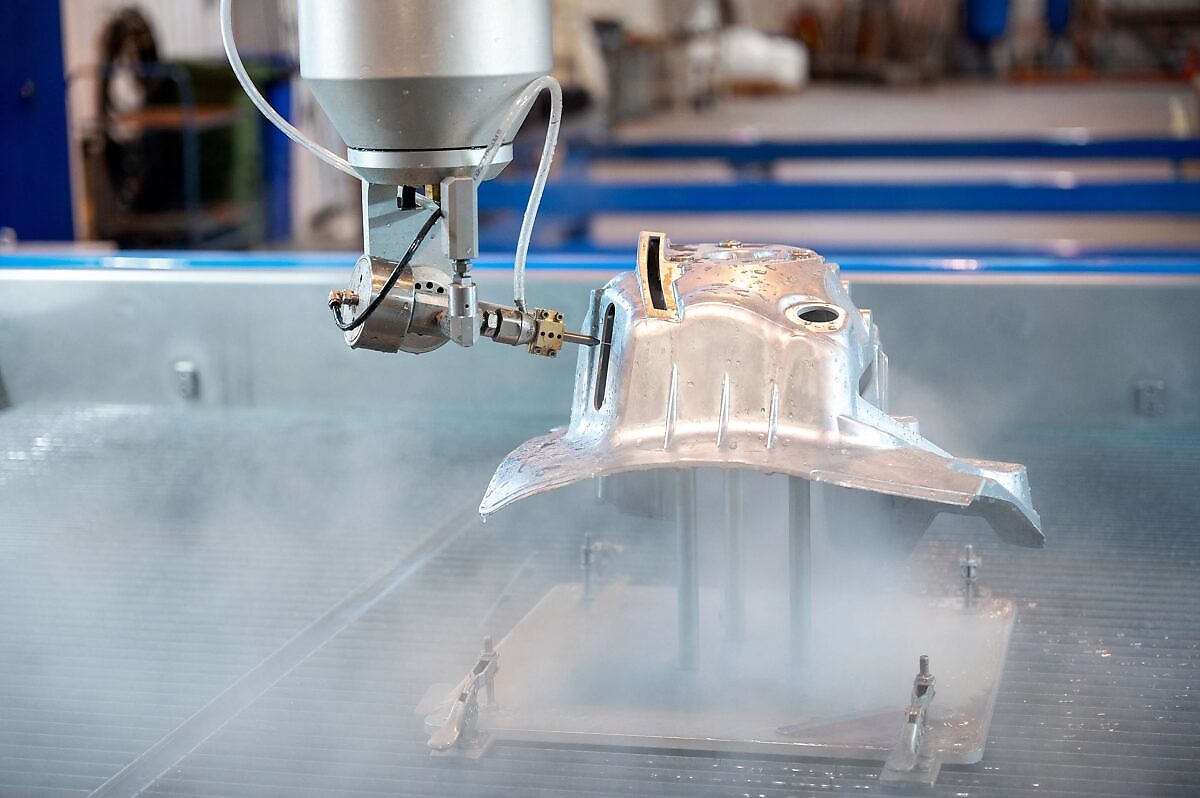
Vattenstrålsågning är en kallskärningsmetod, vilket innebär att värmebehandlade områden undviks. Skärytan är glatt och slät. Tack vare den smala skärstrålen från mikro-skärverktyget kan man skära i tillräckligt skarpa hörn, men justeringen av skärstrålens konformation, som är en egenskap hos vattenstrålsågning, krävs. Funktionen TVL (kontroll av avrundade vinklar, variabel hastighet och fördröjningskompensation) har finjusterats för att slutligen uppnå en godkänd skärprofil.
Att det inte var möjligt att göra direkta mätningar av delarna var en utmaning i arbetsprocessen. I stället används tolkar för att kontrollera konturnoggrannheten. Stegvis optimerades processen för att slutligen få fram den korrekta och precisa profilen.
– Vi har utvecklat en process för att optimera skärparametrar för turbinproduktion, med hjälp av en unik kombination av vår nya 3D-vattenstrålsågmaskin och vår FAWJ-mikrostyck, berättar Tony Ryd, medgrundare och CTO på Water Jet Sweden.
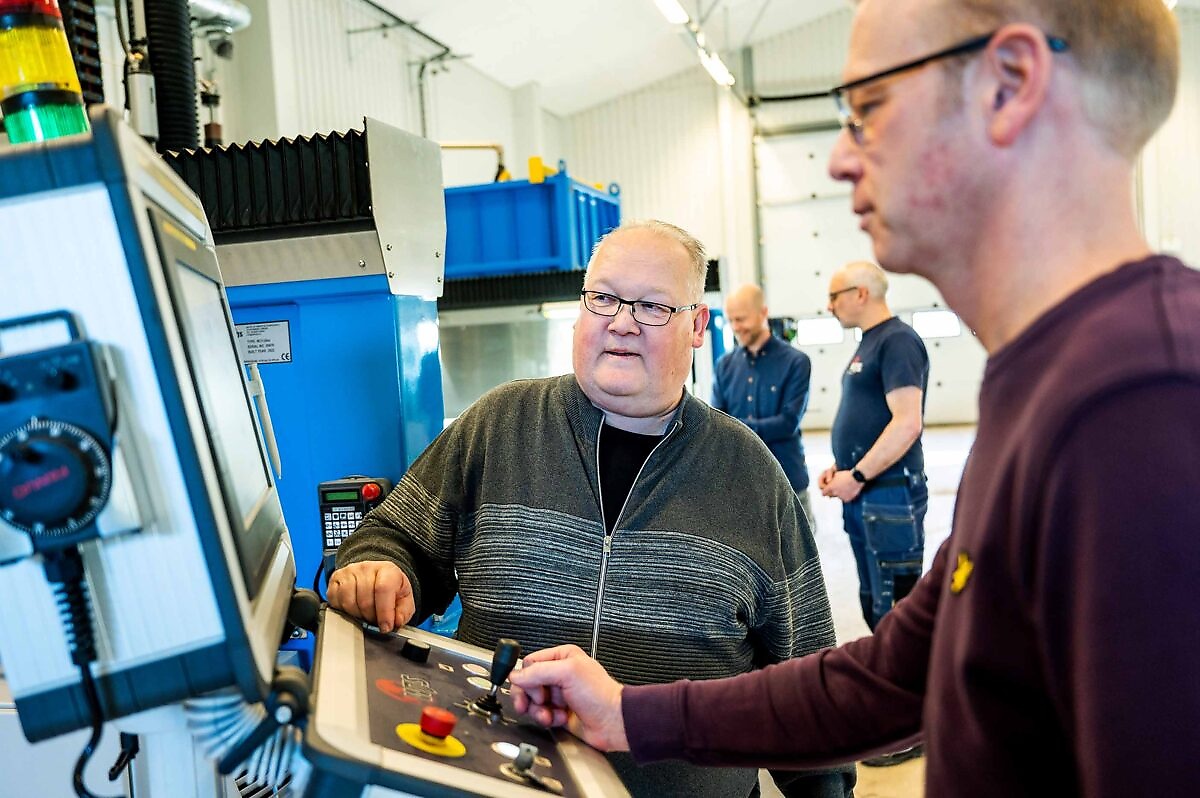
Det fanns besparingar i flera steg i tillverkningsprocessen. Inte bara minskades skärningstiden. Inställningstiden kunde minskas till ett minimum, med hjälp av fasta installationer i stället för tidskrävande kabeldragning, och ett nytt automatiserat kalibreringsverktyg minskade tiden från lastning till produktionsstart avsevärt.
– Turbinstillverkare runt om i världen som vill spara tid och pengar är välkomna att kontakta oss. Vi har en unik lösning kombinerad med omfattande erfarenhet av effektiv vattenstrålebearbetning för industriell användning, avslutar Tony Ryd.
Waterjet Sweden utvecklar, tillverkar och marknadsför avancerade lösningar för vattenstrålklippning och erbjuder en kvalitetsuppsättning eftermarknadsprodukter med serviceartiklar. Sedan 1993 strävar de efter att vara det självklara valet för kunder över hela världen som söker lösningar inom vattenstrålklippning av hög kvalitet och hög teknisk innehåll.
VD
Lennart Svensson
CTO
Tony Ryd
