

VD
Lennart Svensson
Under konkurrensen om ett CERN-uppdrag sökte det spanska företaget Nanoker Research S.L runt om i världen för att hitta rätt maskinleverantör. Specialister på tekniska keramiska material behövde hitta en maskin som kunde skära ut fina precisionsdelar med vattenstråle-skärteknik. En sökning som ledde dem till Skandinavien.
Under hösten 2022 kontaktades Water Jet Sweden av Alain Lennquist, VD för KG Fridman AB, den skandinaviska representanten för Nanoker Research S.L. De behövde en prisuppskattning för vattenstrålsågade delar i ett nytt tekniskt keramiskt material och skickade över tekniska specifikationer för delarna.
Tony Rydh, grundare och CTO på Water Jet Sweden AB, med mer än 40 års erfarenhet av vattenstrålebearbetning, berättar historien:
– Vi insåg snabbt att dessa delar behövde skärpas med den fina slipande mikrovattenstråleteknologin. Eftersom det är omöjligt att göra beräkningar på ett helt nytt material utan provskärning kontaktade vi en av våra kunder i Sverige som har en maskin som är särskilt designad och byggd för mikrovattenstrålskärning. Med deras maskin kunde vi göra några prov och utföra skärtest, förklarar Tony.
Kunden hade nyligen installerat en avancerad NCM 10 Micro-maskin utrustad med det nya Alphajet TVL-skärverktyget. Eftersom delarna krävde en kombination av fin slipad vattenstråle och konisk vinkontroll var deras maskin perfekt för uppgiften.

Testen var lyckade, och några månader senare återvände Alain Lennquist med en ny uppgift att lösa.
– Den här gången behövde vi vara mer specifik och utvecklade en “optimerad bearbetbarhetsindex” för deras material, berättar Tony Ryd. En mätning som används för att klassificera ett material och dess bearbetbarhet.
För att skapa ett optimerat bearbetningsindex börjar man med att definiera alla tillgängliga verktygsinställningar och processparametrar, såsom tryck, slipmedelströmmens hastighet, typ av slipmedel, öppningsstorlek och fokusrör.
– Du skär rakt genom material där du i små steg justerar en parameter i taget. Inställningen där du skär den längsta sträckan med den finaste skärningen definierar indexet. Du kan ofta se det visuellt, förklarar Tony Ryd.
En annan fördel med index-övningen var att man fick exakta mätningar av vinkeldiverganställningen. Med dessa mätningar kan man beräkna hur mycket vinkeldiverganställning man behöver för att uppfylla toleranskraven. I en CAD/CAM-programvara för vattenstrålebearbetning finns en lista över TVL-skärbord för de vanligaste materialen, men när man har ett helt nytt material måste man skapa egna tabeller.
Efter att ha erhållit indexet analyserades varje ritning utifrån utgångspunkten, ytor som krävde extra fin tolerans eller mindre viktig ythårdhet, för att skapa det mest effektiva skärningsprogrammet för varje del. När man optimerar skärningsprogrammet på detta sätt minskar den totala skärningstiden avsevärt, vilket förbättrar den totala lönsamheten för tillverkningen.
Det finns några tillverkare av vattenstrålemaskiner i världen som erbjuder olika typer av “mikroskärande vattenstrålar”, men efter lite marknadsundersökning fanns det bara två leverantörer med den nödvändiga tekniken, det vill säga verkligt fin slipande vattenstrålkning med förmåga att kompensera för koniska vinklar.
– I slutändan fanns det bara möjliga leverantörer och båda var från Skandinavien, berättar herr Alain Lennquist. Därför ledde vi projektet själva, som den skandinaviska representanten för Nanoker. Vi utvärderade också en vattenstråleleverantör från USA. De har en bra representant i Spanien, men kunde inte uppfylla de grundläggande tekniska kraven. Vi identifierade en leverantör i Schweiz också, men det fanns vissa osäkerheter med det företaget, så vi bestämde oss för att inte gå vidare, förklarar herr Lennquist.

De två utvalda leverantörerna utvärderades genom provskärningar och tidsstudier. Båda företagen levererade rätt delar, men på ett något annorlunda sätt.
– Det är enkelt att tillverka 4–5 delar, men att upprepa och tillverka tusentals delar med konsekvent kvalitet är något helt annat, förklarar Tony Ryd på Water Jet Sweden. Högt volym innebär mycket större krav på både maskinen och tillverkningsprocessen, fortsätter Tony.
För att bevisa repeterbarheten hos både maskinen och skärprocessen presenterade Water Jet Sweden en pre-serie på 400 delar i stället för bara några få delar. Varje tiondelsdel utvärderades i ett elektronmikroskop och toleranserna mättes i hundradels millimeter samt Ra-värdet för ytkvalitet, för att säkerställa att kraven uppfylldes.
– När vi höjde volymen identifierade vår metod variationer i materialet. Detta hjälpte också Nanoker att finjustera sin egen tillverkningsprocess och uppnå en mer konsekvent kvalitet på keramikmaterialet, säger Tony Ryd.
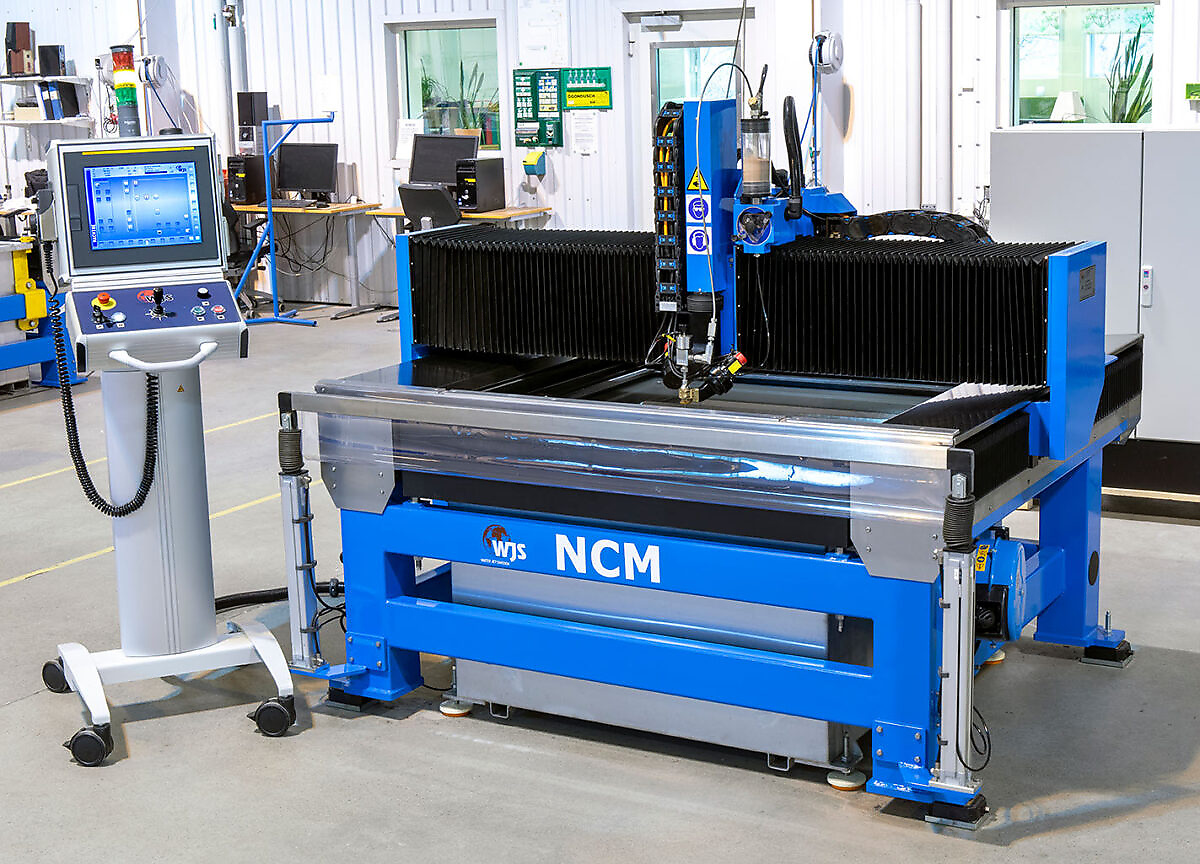
Under våren 2023 var utvärderingen klar, och valet föll på Water Jet Sweden och maskinen NCM Micro med Alphajet TVL-skärverktyg.
Tekniken för mikrovattenstrålklippning med fin slipmedel utvecklades redan 2009 på Water Jet Sweden-fabriken i Ronneby. 2014 lanserade de sin egen mikrovattenstrålklippare; NCM 10 Micro, en maskin för mycket noggrann vattenstrålklippning med små toleranser.
Maskinen NCM 10 Micro har en rad unika egenskaper jämfört med traditionella vattenskjutningsmaskiner:
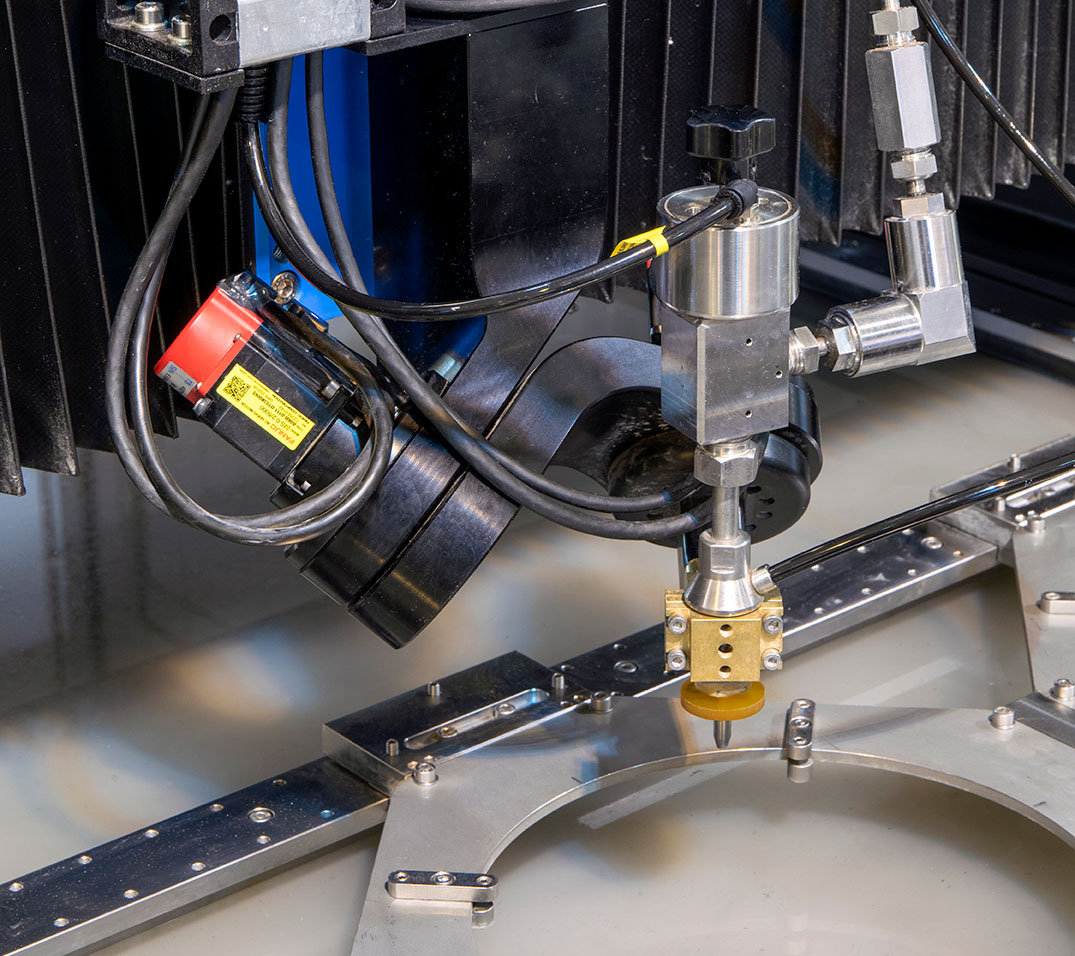
Framför allt är Nanoker NCM 10 Micro-maskinen utrustad med det nya Alphajet TVL-skärverktyget, nästa generations konvexvinkelskärning.
– Vi är stolta över att ha blivit utvalda som leverantör för detta projekt, berättar Tony Ryd. Vi strävar efter att vara det självklara valet för kunder över hela världen som söker lösningar inom vattenstrålebearbetning där kvalitet, teknisk komplexitet och hög servicenivå är de grundläggande faktorerna.
Under hösten 2023 var det dags att implementera den nya Micro-vattenstrålsågningen vid Nanoker-anläggningen i Spanien. Produktionen ökades snabbt för att möta de höga volymbehov som kom från CERN. Läs mer om detta i vår nästa artikel: Teknisk keramik och mikrovattensågning, Del 3 – Implementering av avancerad industriell mikrovattensågning.
VD
Lennart Svensson
CTO
Tony Ryd
Nanoker/KG Fridman AB, VD
Alain Lennquist

