
Hur man skär avancerade 3D-delar med en vattenspjutmaskin för plåt
Beveljet 60 är en 5-axlig skärhuvud som tillverkas av Water Jet Sweden och är främst avsedd för skärning av plåtmaterial. Den har en skärvinkel på 0–60 grader och kan formge delar. Med den programmerbara z-axeln kan skärhuvudet dock användas för mycket mer avancerade skäruppgifter. Tillsammans med IGEMS nya kraftfulla CAD/CAM-programvara för 3D-skärning, IGEMS 3D5X, blir den snabbt till ett smidigt friformsskärverktyg med möjlighet att skära material i olika arbetsplaner.
(Bild: Avancerade detaljer av plåtmaterial skärs med Beveljet 60.)
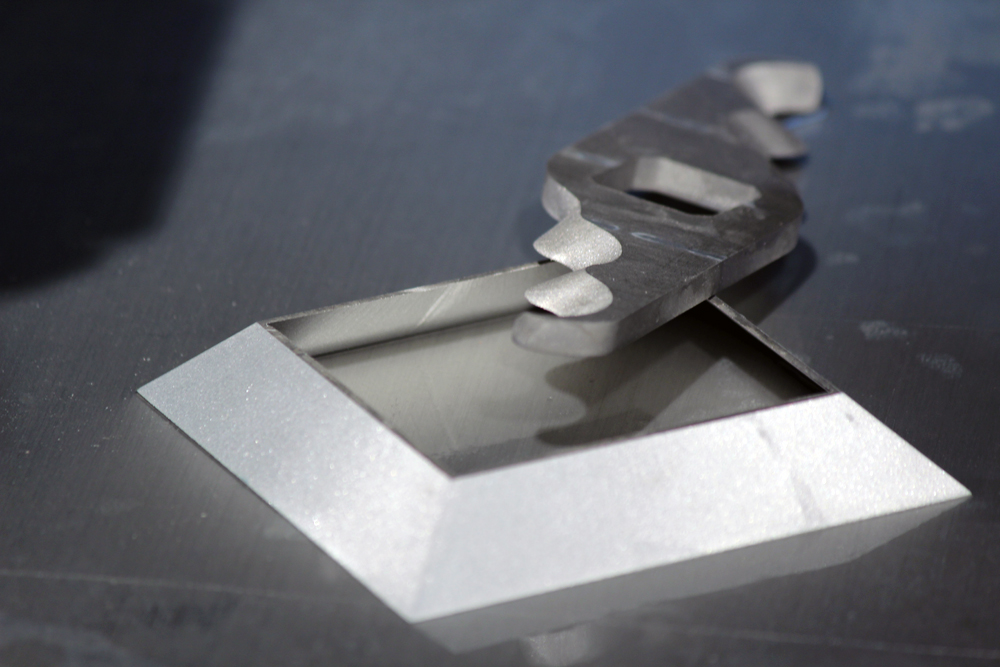
Avancerad 3D-skärning av plåtmaterial.
Den traditionella användningen av Beveljet 60-skäran är att styra konvinkeln, skära i konform och ge materialet en avancerad form.
Eftersom Beveljet 60 har full femaxelläge kan tredimensionen höjd också inkluderas när det finns behov av fullständig 3D-skärning, med hjälp av en 3D CAD/CAM-programvara som är lämplig för uppgiften, till exempel den nya IGEMS 3D5X.
Fem steg för fullständig 5-axlig formning av 3D-delar
Att förbereda en friformad 3D-skärning med Beveljet 60-skärverktyget görs med några enkla steg tack vare den nya programvaran IGEMS 3D5X.
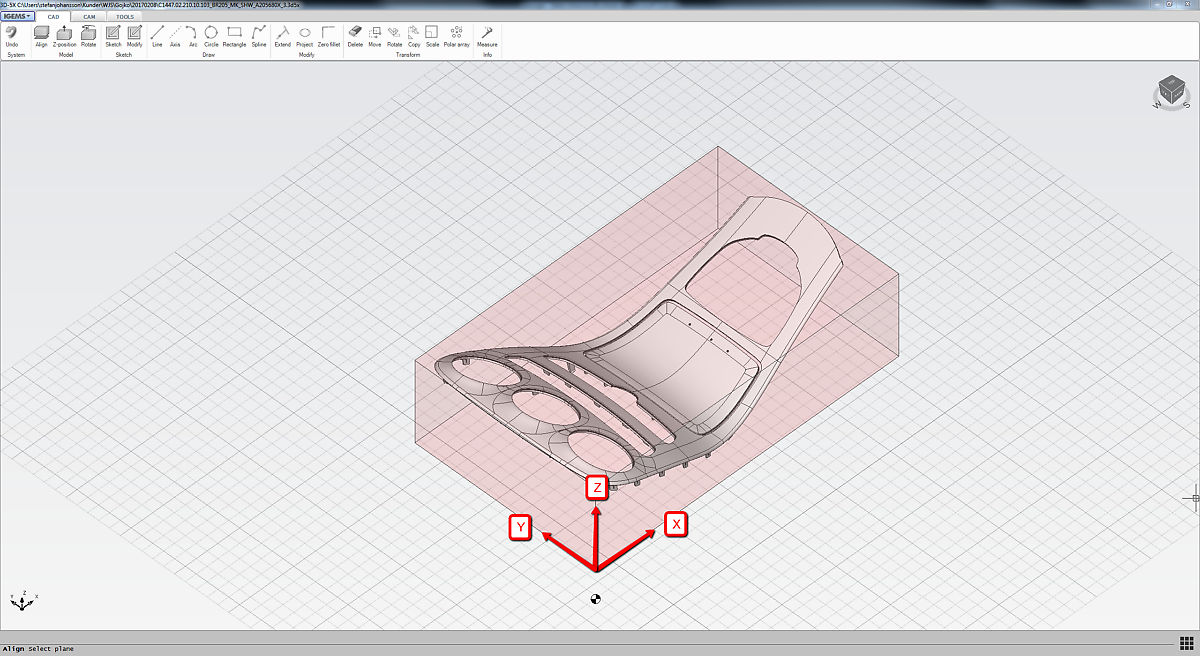
Steg 1 – Justera delen
Först och främst måste delen vara inställd så att den passar maskinens arbetande rörelse. Beveljet 60-skäran har en maximal Z-rörelse på 250 mm och en vinkling på 0–60°, vilket gör det möjligt att skära ett brett utbud av 3D-delar.
(Bild: Delen är justerad i IGEMS 3D5X för att passa maskinens rörelse.)
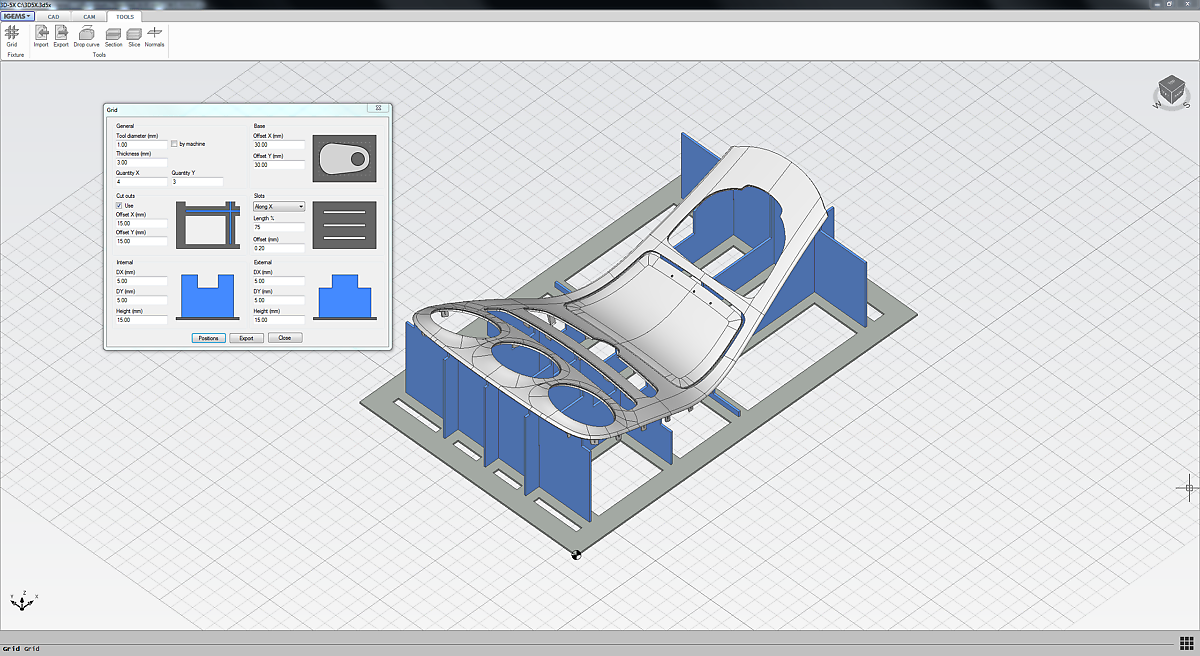
Steg 2 – Skapa en belysningsarmatur
En av utmaningarna med friformning är hur man säkert fäster arbetsstycket. IGEMS 3D5X:s funktion “Fixtur” gör det enkelt att skapa plåtbaserade komponenter för att bygga en komplett fixtur som är anpassad till den unika delen som ska bearbetas.
Alla delar som krävs för den kompletta monteringen placeras automatiskt och kan skärpas till en vanlig del i lämpligt plåtmaterial.
(Bild: Fästet skapas i programvaran IGEMS 3D5X och fästdelarna förbereds automatiskt för skärning.)
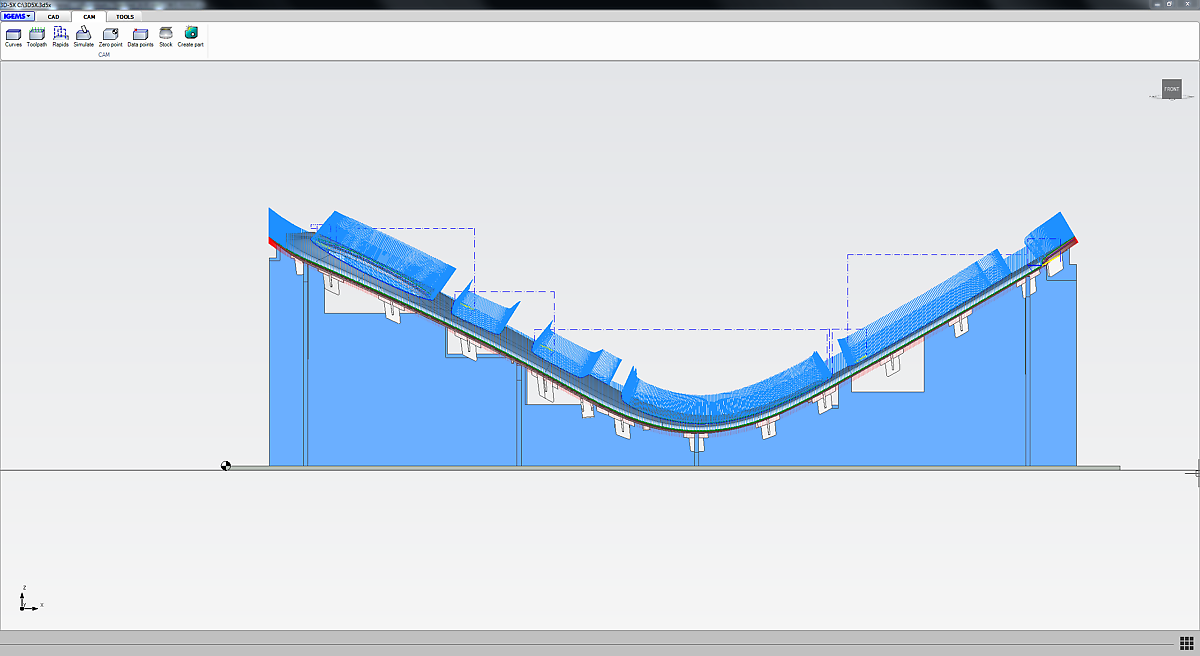
Steg 3 – Förbered verktygsbanan och rörelserna
En verktygsrad adderas för att få rätt skärvinkel för de geometrier som ska skäras. Det finns flera alternativ för hur jetten ska justeras. I det här fallet valdes typen “Variabel” för skärning. För att spara cykeltid kan de snabba rörelserna mellan varje kontur justeras manuellt.
(Bild: Verktygsbanan adderas och snabb rörelse mellan konturerna optimeras.)
Steg 4 – Test av kollisionsdetektering
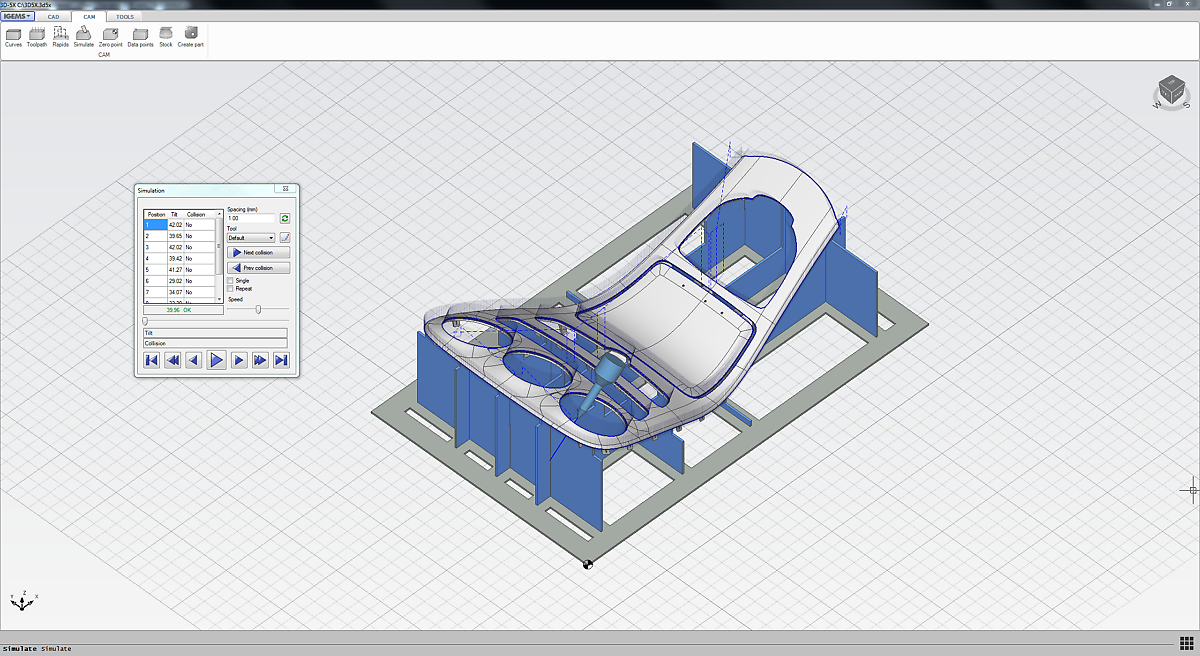
Beveljet 60 har en skärningsprestanda på 0–60° med en A-axelrörelse på ± 90° och C-axelrörelse på ± 400°. Det sista steget är att simulera skärningsjobbet i IGEMS och göra en kollisionsdetekteringstest, så att skärhuvudets rörelser inte stör delen.
(Bild – simulering med kollisionsdetektering i gång)
Steg 5 – Skär och montera fästet
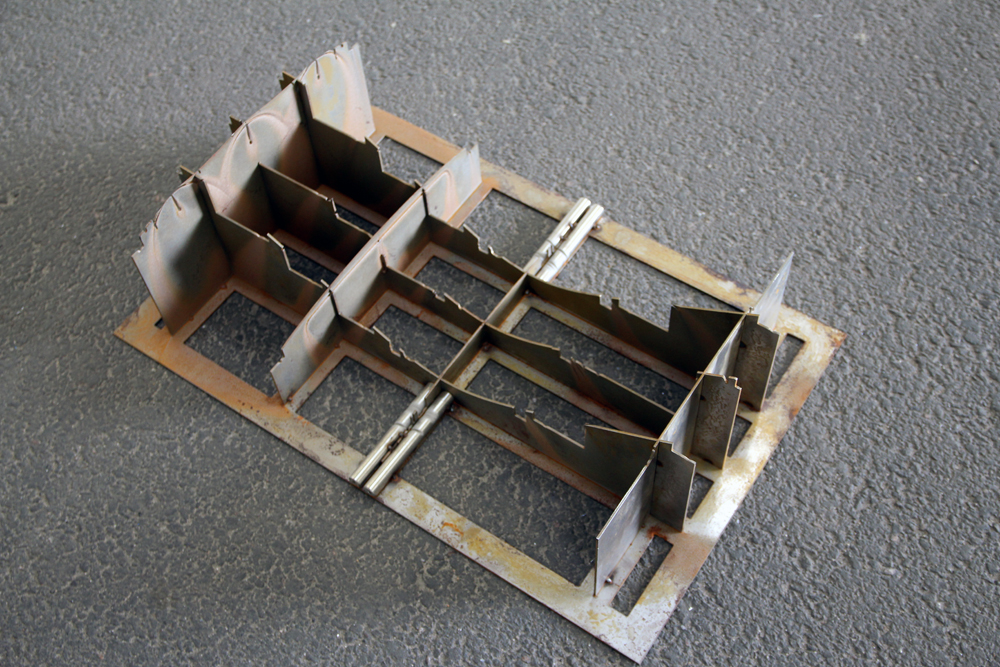
När CAD/CAM-programmeringen och provkörningarna är klara är det sista steget innan skärningen att bygga fastsättningen. Eftersom IGEMS 3D5X automatiskt förbereder fastsättningsdelarna är det en vanlig 2D-skärning i lämpligt plåtmaterial.
(Bild: Stativ av 2 mm stål, automatiskt beräknat och placerat av IGEMS 3D5X.)
Skärning av delar i olika arbetsplaner
Med IGEMS 3D5X kan de flesta av Waterjets svenskas plåtskärmaskinerna programmeras att automatiskt följa delar med olika höjd under skärprocessen. Detta gäller även 2D-skärhuvudena på alla maskinmodeller.
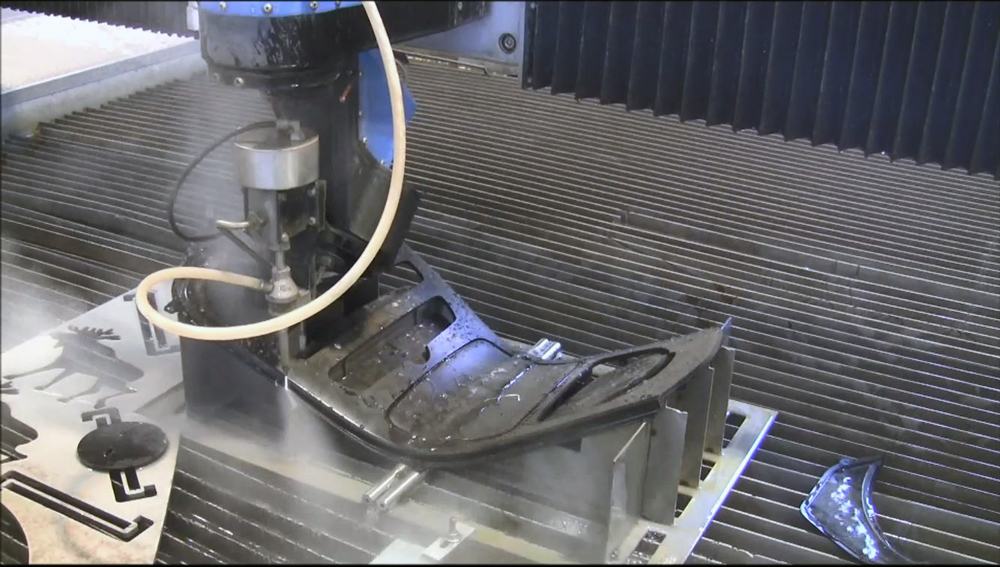
Exemplet i den här artikeln gäller när man skär ett laminerat kompositmaterial. För att undvika delaminering förborrades ledningarna i förväg, vilket gjordes snabbt med en borrmaskin. De avancerade 3D-form- och skärbehovet uppfylls genom att använda Belvejet 60 på en NCP Premium-maskin i stället för den fullständiga femaxeln på en NC5 FiveX-maskinmodell. Beveljet 60 finns tillgänglig på både Waterjet Jet Sweden Premium- och Grand-maskinmodellerna.
(Bild: Slutförande av kanterna och finalisering av den tredimensionella kompositdelen.)